Zdobądź wycenę
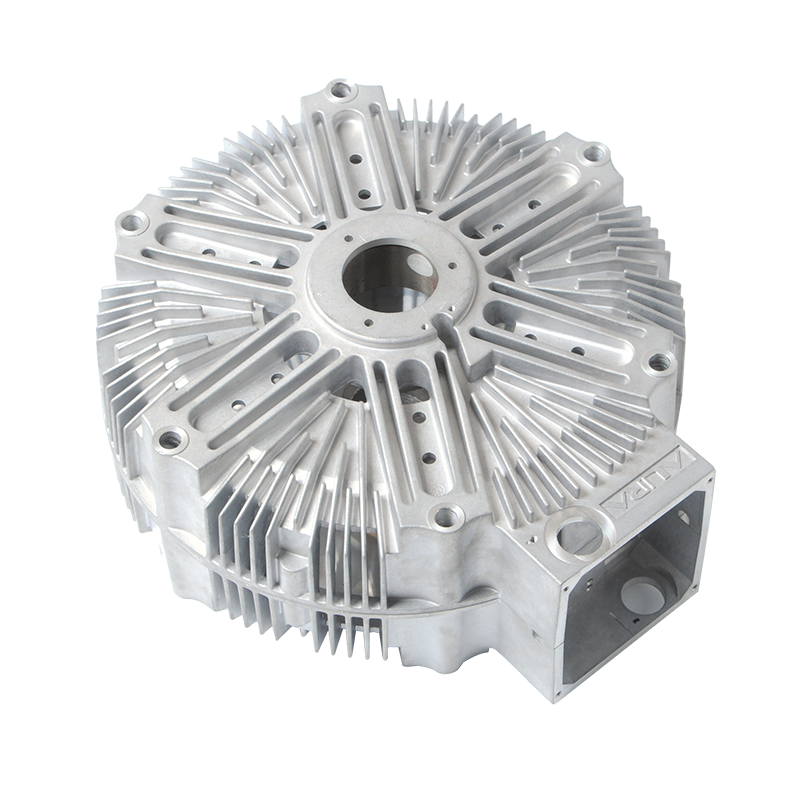
Dwóch kupujących wysyła ten sam rysunek obudowy skrzyni biegów do dwóch dostawców odlewów ciśnieniowych i otrzymuje wyceny określające różne stopy: jeden A380, drugi ADC12. Obie części przechodzą wszystkie testy mechaniczne i szczelności. Ta powszechna sytuacja prowadzi bezpośrednio do odpowiedzi, której potrzebuje większość zespołów zaopatrzeniowych: A380 i ADC12 to prawie równoważne stopy ogólnego przeznaczenia do odlewania ciśnieniowego pod wysokim ciśnieniem, przy czym ADC12 jest preferowany w przypadku cienkiej i skomplikowanej geometrii, podczas gdy A360 jest specjalistycznym wyborem, gdy odporność na korozję, szczelność ciśnieniowa lub anodowane wykończenie są ważniejsze niż maksymalna płynność. Poniższe porównanie przedstawia skład, właściwości, zachowanie podczas odlewania, wykończenie i dopasowanie zastosowania, dzięki czemu stop wymieniony na następnym rysunku może być justowany linia po linii zamiast kopiować z ostatniego projektu.
Wszystkie trzy to stopy odlewnicze bogate w krzem, przeznaczone do odlewania ciśnieniowego pod wysokim ciśnieniem, podczas którego stopiony metal jest wtryskiwany do stalowej matrycy w ciągu milisekund. Różnią się one przede wszystkim standardami, które je definiują.
Przed porównaniem liczb należy pamiętać o jednej kwestii: kompozycje te są przeznaczone do wtryskiwania do matryc stalowych pod wysokim ciśnieniem, a nie do odlewania grawitacyjnego lub piaskowego, gdzie obowiązują różne rodziny stopów i różne ryzyko wad.
Cała debata na temat A380 vs ADC12 vs A360 sprowadza się do dwóch elementów: krzemu i miedzi. Reszta chemii wynika z nich.
| Elementu | A380 (ASTM) | ADC12 (JIS) | A360 (ASTM) |
|---|---|---|---|
| Krzem | 7,5–9,5% | 9,6–12,0% | 9,0–10,0% |
| Miedź | 3,0–4,0% | 1,5–3,5% | ≤0,6% |
| Żelazo | ≤1,3% | ≤1,3% | ≤1,3% |
| Cynk | ≤3,0% | ≤1,0% | ≤0,5% |
| Magnez | ≤0,10% | ≤0,3% | ≤0,05% |
| Mangan | ≤0,50% | ≤0,5% | ≤0,35% |
Krzem obniża temperaturę topnienia i zaostrza płynność, dlatego wokół niego zbudowany jest każdy stop do odlewania ciśnieniowego. Miedź podnosi wytrzymałość i twardość oraz ułatwia obróbkę skrawaniem, ale także przyspiesza korozję i psuje anodowanie dekoracyjne. Sufit A360 o niemal zerowej zawartości miedzi to najbardziej istotna różnica pomiędzy trzema gatunkami, podczas gdy zawartość krzemu w ADC12 – która może sięgać 12% – wyjaśnia jego reputację w zakresie wypełniania cienkich żeber i drobnych szczegółów.
Krzem (typowo średniej klasy) Miedź (maksymalna specyfikacja)
Krzem jest pokazany w połowie zakresu specyfikacji; miedź w maksymalnej specyfikacji.
Typowy skład średniej klasy ADC12 (JIS H5302); potwierdzona chemia zawsze jest zgodna z certyfikatem młyna.
Na karcie katalogowej te trzy stopy wyglądają jak bliscy kuzyni. W produkcji i obsłudze małe różnice się łączą.
| Własność | A380 | ADC12 | A360 |
|---|---|---|---|
| Wytrzymałość na rozciąganie | ≈330 MPa | ≈310 MPa | ≈320 MPa |
| Siła plastyczności | ≈165 MPa | ≈150 MPa | ≈170 MPa |
| Wydłużenie | ≈3,5% | ≈3,5% | 3,5–5% |
| Twardość (Brinell) | ≈80 | ≈85 | 75–85 |
| Gęstość | 2,74 g/cm3 | ≈2,70 g/cm3 | 2,63 g/cm3 |
| Zakres Solidus-Liquidus | 538–593°C | 520–580°C | 557–596°C |
| Przewodność cieplna | ≈96 W/m·K | ≈96 W/m·K | ≈113 W/m·K |
Na uwagę zasługują dwie postacie. A360 jest o około 4% lżejszy niż A380 i zauważalnie lepiej przewodzi ciepło, co jest prawdziwą zaletą w przypadku radiatorów LED i obudów silników. Jego zakres krzepnięcia jest również najwęższy z trzech, co zapewnia szczelność odlewów, podczas gdy niższy początek topnienia ADC12 ułatwia wypełnianie trudnych sekcji.
Zakresy krzepnięcia w °C: ADC12 topi się i płynie w najniższych temperaturach; A360 zawiesza się w najwęższym przedziale.
Skład ma znaczenie dopiero, gdy dotrze do kostki. Podczas codziennego castingu trzy klasy zachowują się w następujący sposób:
Wszystkie trzy są ścierne w stosunku do narzędzi. Wysoka zawartość krzemu przyspiesza zużycie matryc i wkładek obróbczych, a miedź w A380 zwiększa ryzyko lutowania matrycowego. Staranny projekt formy odlewniczej i zdyscyplinowany harmonogram konserwacji matrycy zapewniają stabilność długotrwałego narzędzia przez setki tysięcy strzałów.
Porowatość jest nieodłączną cechą odlewania pod wysokim ciśnieniem w przypadku wszystkich trzech stopów. W przypadku części, które muszą przejść próbę szczelności – miski olejowe, korpusy zaworów, obudowy akumulatorów – uzgodnij z dostawcą kryteria impregnacji i testów przed rozpoczęciem oprzyrządowania, a nie po pierwszej odrzuconej dostawie.
W tym miejscu A360 się wyróżnia. Anodowanie dekoracyjne zależy od niskiej zawartości miedzi: A380 z zawartością miedzi 3,0–4,0% i ADC12 z zawartością do 3,5% mają tendencję do anodowania w szare, cętkowane, niespójne warstwy, podczas gdy sufit A360 o zawartości 0,6% daje znacznie bardziej jednolite, jaśniejsze wykończenie. Dlatego też anodowane elementy, takie jak tłoki, są zwykle odlewane w procesie chemicznym o niskiej zawartości miedzi.
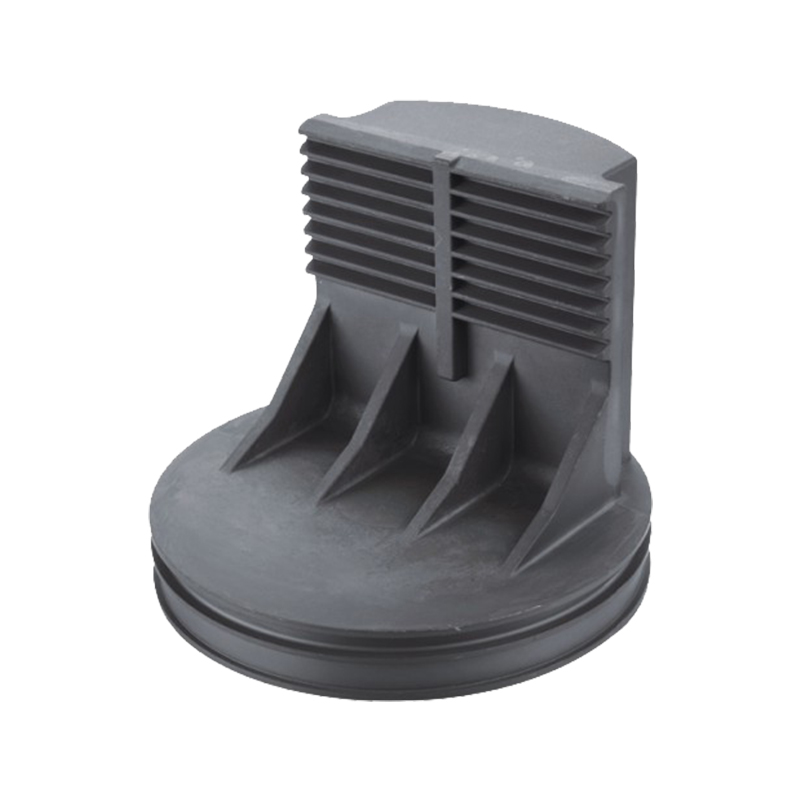 Tłoki odlewane ciśnieniowo z anodyzowanego aluminium Te tłoki odlewane ciśnieniowo, wykonane ze stopu aluminium o niskiej zawartości miedzi, takiego jak A360, mają jednolite anodowane wykończenie i zapewniają dobrą przewodność cieplną oraz odprowadzanie ciepła w silnikach i sprężarkach przemysłowych, przy czym anodowanie jest odpowiednią metodą wykończenia w przypadku chemikaliów o niskiej zawartości miedzi. Zobacz produkt →
W przypadku części malowanych proszkowo wybór jest znacznie łatwiejszy. Wszystkie trzy gatunki niezawodnie akceptują konwersję chromianu i malowanie proszkowe, dlatego większość obudów przemysłowych, zaślepek końcowych i części maszyn jest wykańczana w ten sposób, niezależnie od tego, czy stopiony był A380, ADC12 czy A360.
Prawidłowa sekwencja wyboru nowej części wygląda następująco:
Dwa przykłady z naszej własnej hali produkcyjnej: zawory sterujące obsługujące media płynne są odlewane ze środków chemicznych o niskiej zawartości miedzi i wykończone powłoką proszkową w celu ochrony przed korozją, natomiast miski olejowe z obrobionymi maszynowo powierzchniami uszczelniającymi charakteryzują się przede wszystkim szczelnością ciśnieniową.
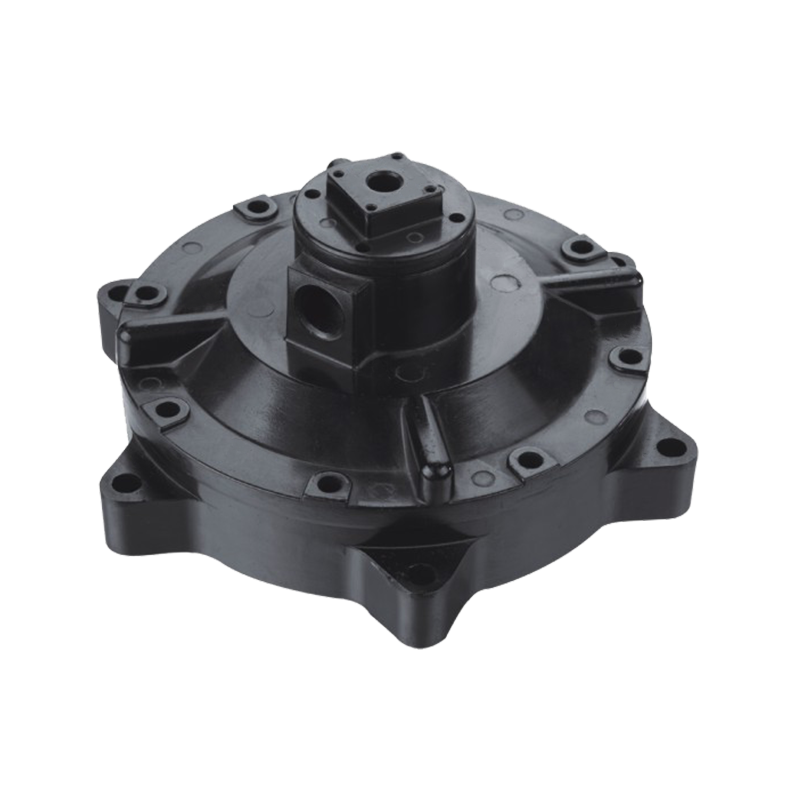
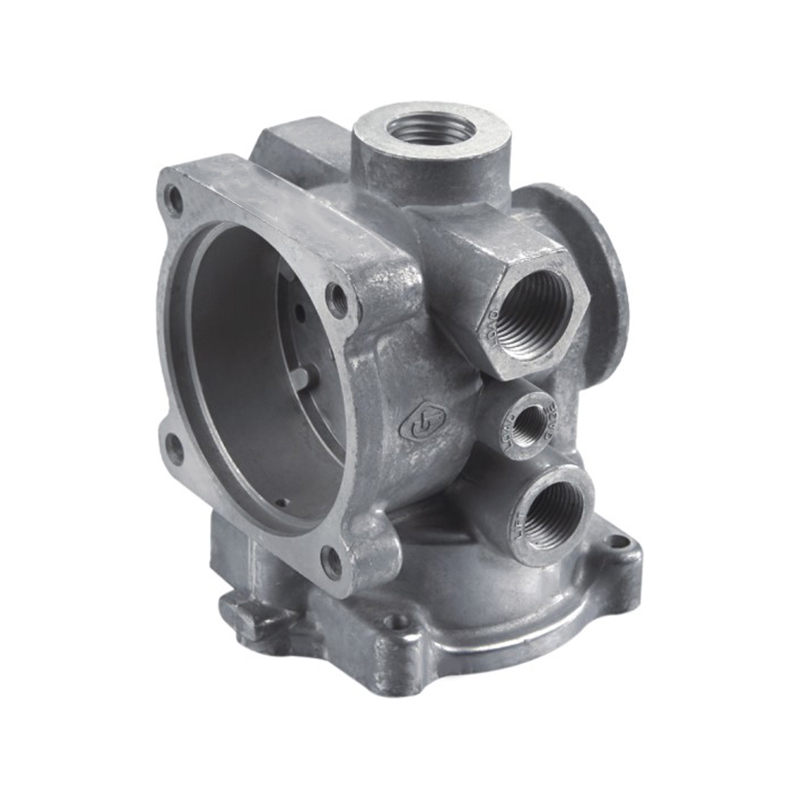 Zawór sterujący z odlewanego ciśnieniowo aluminium z powłoką proszkową Odlane ze stopu o niskiej zawartości miedzi i wykończone powłoką proszkową w celu ochrony przed korozją, te zawory sterujące regulują przepływ, ciśnienie i kierunek w układach płynowych, ilustrując niezawodne działanie obudów malowanych proszkowo niezależnie od konkretnego zastosowanego gatunku odlewu. Zobacz produkt →
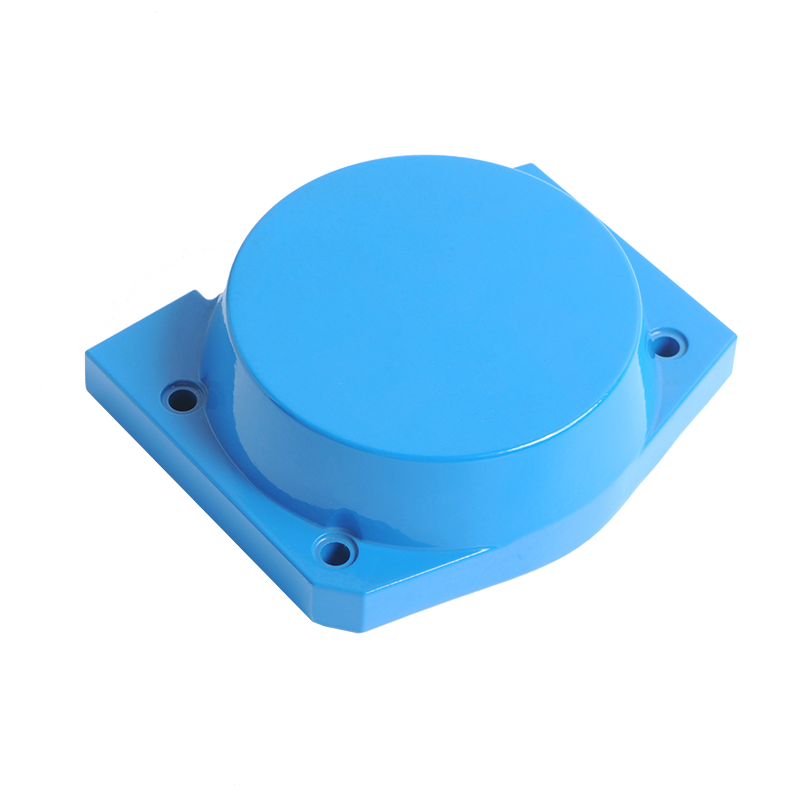
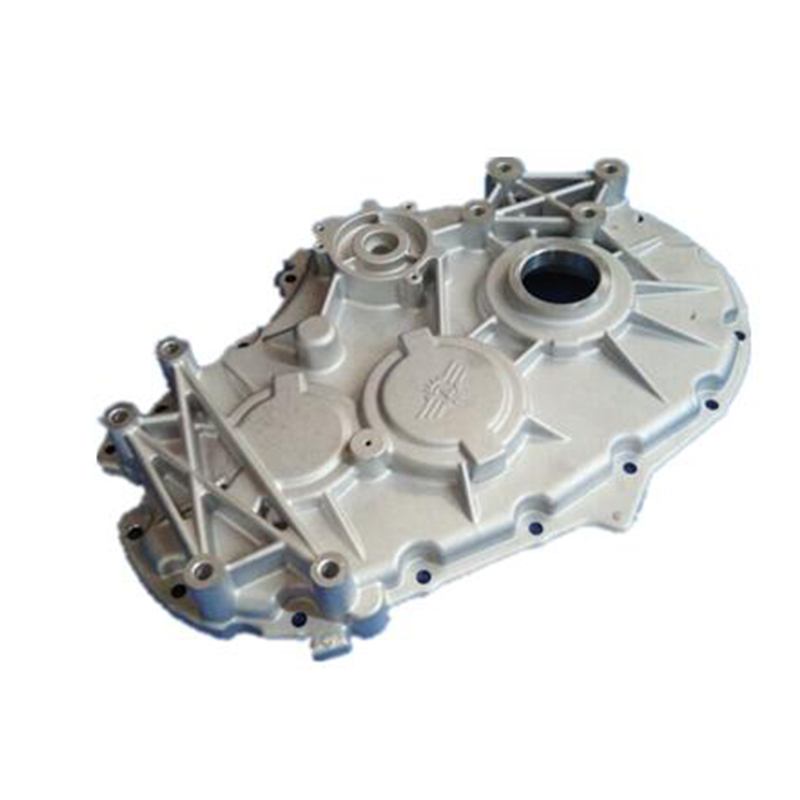 Uszczelniona miska olejowa z odlewu aluminiowego do pojazdów Dzięki obrobionym maszynowo powierzchniom uszczelniającym i ściśle kontrolowanej porowatości poprzez konstrukcję formy, kontrolę procesu i badania rentgenowskie, w tych misach olejowych priorytetem jest przede wszystkim szczelność ciśnieniowa, co jest powszechnym wymogiem przy zastępowaniu gatunków takich jak ADC12 i A380. Zobacz produkt →
Nie. Pełnią tę samą rolę i są często zastępowane, ale ich skład chemiczny jest inny: ADC12 zawiera 9,6–12,0% krzemu i 1,5–3,5% miedzi w porównaniu z A380 7,5–9,5% i 3,0–4,0%. Wymiana jest w praktyce rutynowa, jednak powinna być udokumentowana na rysunku lub zatwierdzona podczas kontroli pierwszego artykułu, a nie zakładana.
A360, z dużym marginesem. Limit miedzi wynoszący 0,6% pozwala uzyskać spójną, lekką powłokę anodową. A380 i ADC12 lepiej nadają się do powlekania konwersyjnego i malowania proszkowego.
Tylko jeśli rzeczywiście pozwalają na to wymagania dotyczące testów szczelności i korozji. ADC12 łatwiej wypełnia cienkie sekcje i jest często bardziej dostępny w azjatyckich łańcuchach dostaw, ale wyższa zawartość miedzi zmniejsza marginesy szczelności, co może zamienić oszczędności w złom z testów szczelności.
Ceny A380 i ADC12 są podobne, a o zwycięstwie zwykle decyduje dostępność regionalna, podczas gdy A360 czasami oferuje skromną premię. Znaczące różnice w kosztach pojawiają się we wskaźnikach złomu, trwałości narzędzi obróbczych i wydajności wykańczającej, a nie w cenie za kilogram.
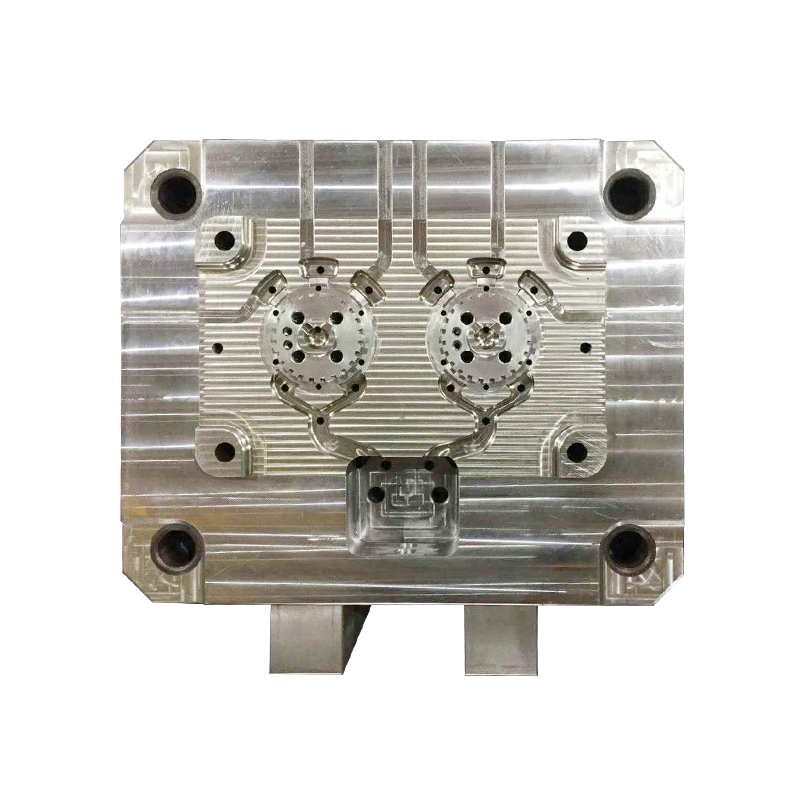
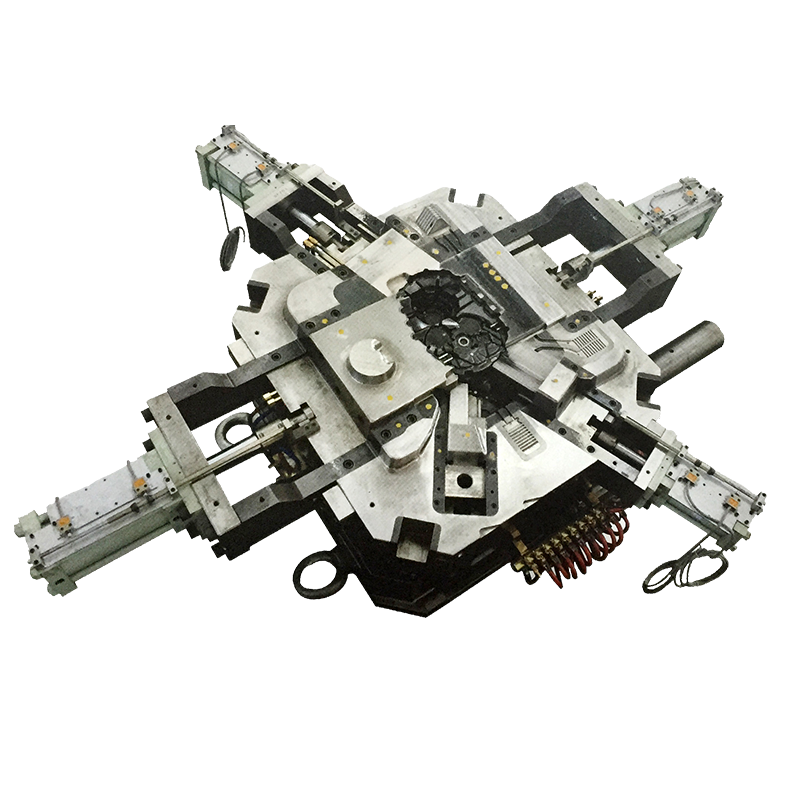
Konkluzja: wybierz A380 do wyważonych odlewów ogólnego przeznaczenia, ADC12 do cienkiej i skomplikowanej geometrii – zwłaszcza w przypadku pozyskiwania z Azji – i A360, gdy odporność na korozję, uszczelnienie lub anodowanie przewyższają płynność. Od 1987 roku firma Ningbo Jieda Molding & Machine projektuje i buduje własne formy do odlewania ciśnieniowego oraz produkuje odlewy ciśnieniowe z aluminium na prasach od 200 do 1600 ton w ramach systemu jakości IATF 16949, z precyzyjną obróbką, malowaniem proszkowym i anodowaniem przeprowadzanymi we własnym zakresie. Przynieś nam rysunek lub pytanie dotyczące stopu, a pomożemy Ci dopasować stop do części przed wycięciem pierwszego narzędzia.
Czy jesteś gotowy WSPÓŁPRACOWAĆ Z Jieną?
* Twój e -mail jest z nami bezpieczny, nie spamujemy.
Produkty
Informacje kontaktowe
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo