Zdobądź wycenę
Kontener z obudowami skrzyni biegów z odlewanego ciśnieniowo aluminium czekał na załadunek w Ningbo, kiedy kontrola przychodząca klienta wykazała porowatość trzech części z tej samej sekwencji strzału. Odlewy przeszły kontrolę wzrokową od strony linii, ponieważ porowatość znajdowała się pod powierzchnią; stało się to widoczne dopiero po otwarciu wnęk przez obróbkę CNC. Ten wzorzec – przeoczona wada, odkrycie na dalszym etapie produkcji, sporne roszczenie – jest najkosztowniejszą procedurą w zakresie jakości odlewów ciśnieniowych. Wykrywanie defektów AI obecnie to zakłóca, a to zmienia sposób, w jaki kupujący powinni oceniać dostawców odlewów ciśnieniowych.
Systemy wizyjne oparte na sztucznej inteligencji wyłapują defekty, które przeoczają wytrenowane oczy, i robią to z szybkością liniową. Badania nad inspekcją odlewów przesunęły się od eksperymentów ze zbiorami danych obrazowych do architektur zorientowanych na produkcję, w tym hierarchicznych splotowych sieci neuronowych, które lokalizują defekty i klasyfikują ich typ, oraz detektory działające w czasie rzeczywistym oparte na YOLO i działające na standardowych komputerach przemysłowych. Praktyczny wynik jest spójny we wszystkich studiach przypadków: współczynniki wykrywalności wyraźnie przewyższają kontrole ręczne, szczególnie w przypadku subtelnych cech, takich jak wczesne lutowanie, zimne zamknięcia i ślady przepływu.
Czynnik gospodarczy jest realny. Kamery przemysłowe, wbudowane procesory graficzne i narzędzia szkoleniowe typu open source są znacznie tańsze niż pięć lat temu, więc zakład wyposażony w kilka maszyn może ustawić stanowisko kamery na prasie przycinającej i tworzyć zbiory danych na podstawie własnej produkcji. Modele wyszkolone na odlewach własnych zakładu przewyższają klasyfikatory generyczne, ponieważ każda matryca ma unikalną sygnaturę termiczną i wypełnieniową.
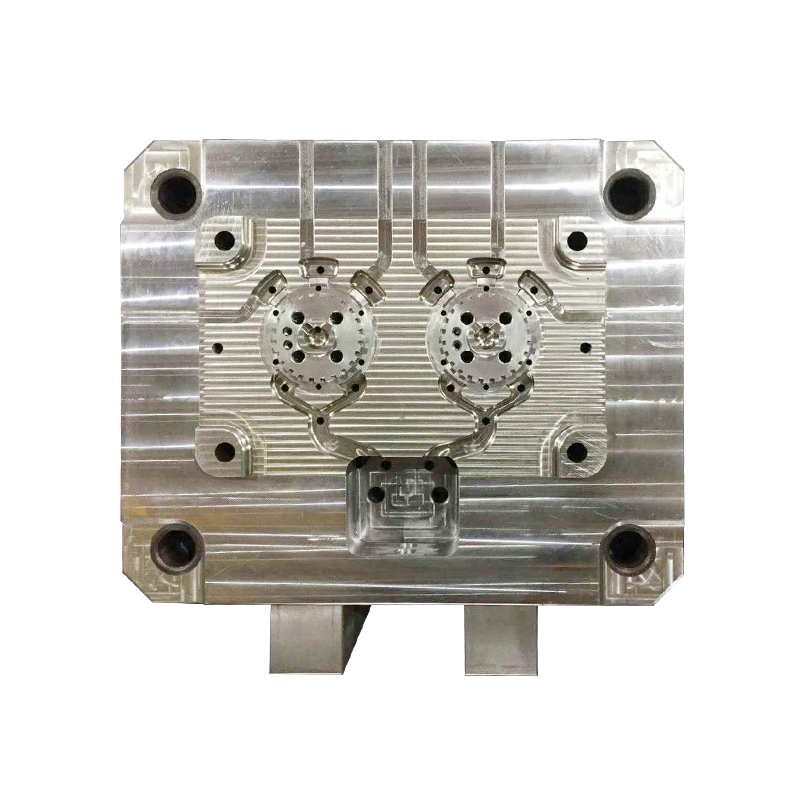
Sztuczna inteligencja nie zastępuje wiedzy o procesach. Etap kontroli zgłasza objaw; zapobieganie defektowi zależy od parametrów śrutu, równowagi temperaturowej matrycy i projektowanie form, które pozostaje pierwszą linią obrony przed powtarzającymi się problemami, takimi jak lutowanie i porowatość gazowa.
Wady odlewów ciśnieniowych aluminium zachowują się inaczej podczas kontroli. Niektóre są widoczne i łatwe do sklasyfikowania; inne mają charakter wewnętrzny i wymagają prześwietlenia rentgenowskiego lub cięcia. Systemy AI stanowią wartość dodaną na obu poziomach.
| Wada | Formacja | Najlepsza metoda wykrywania | Dlaczego ręczna inspekcja sprawia problemy |
|---|---|---|---|
| Porowatość gazowa | Uwięziony gaz podczas szybkiego strzału | Rentgen lub CT; Odczyt radiografii wspomagany sztuczną inteligencją | Podpowierzchniowe, małe i losowo rozmieszczone |
| Wnęka skurczowa | Miejscowy skurcz podczas krzepnięcia | prześwietlenie; destrukcyjne sekcje | Często koncentruje się wewnątrz grubych ścian |
| Zimno zamknięte | Dwa fronty przepływu metalu nie łączą się | Powierzchnia wizualna; badania penetracyjne barwników | Pojawia się jako cienka linia przypominająca znak przepływu |
| Znak przepływu | Niejednolity wzór wypełnienia | Ukierunkowane oświetlenie powierzchniowe | Zależy od stałego oświetlenia i uwagi operatora |
| Lutowanie | Aluminium spawa się ze stalą matrycową | Wizualna kontrola wczesnych strzałów; kamera powierzchniowa | Uwaga spada podczas długich zmian produkcyjnych |
| Błysk | Brak równowagi mocowania matrycy | Prosta kontrola geometrii wzroku | Funkcje Edge są powtarzalne i monotonne w ocenie |
Praktyczny sposób myślenia o sztucznej inteligencji to system stopniowany: wizja powierzchni 2D na linii cięcia wychwytuje defekty górnej powierzchni; światło strukturalne wychwytuje odchylenia od geometrii; Rentgen z klasyfikatorami splotowymi wspomaga kontrolę wewnętrzną; a czujniki procesowe zasilają warstwę predykcyjną, która sygnalizuje ryzykowne strzały, zanim metal stwardnieje.
Typowy rozkład typów defektów zgłaszanych w danych dotyczących jakości odlewów ciśnieniowych aluminium; rzeczywiste stosunki różnią się w zależności od stopu, konstrukcji matrycy i okna procesu.
Wdrażanie wykrywania defektów AI nie polega na instalowaniu kamery i oczekiwaniu na rezultaty. Wartość zależy od tego, gdzie znajduje się punkt kontroli w odniesieniu do operacji o wartości dodanej. W typowej linii do odlewania ciśnieniowego aluminium części samochodowych i przemysłowych logika jest następująca:
Kolejność ma znaczenie. Wychwycenie wady przed obróbką pozwala uniknąć pozostałości po obróbce; złapanie go przed montażem pozwala uniknąć przeróbek; złapanie go przed wysyłką chroni związek. Części o ścisłych wymaganiach funkcjonalnych pokazują to najwyraźniej.
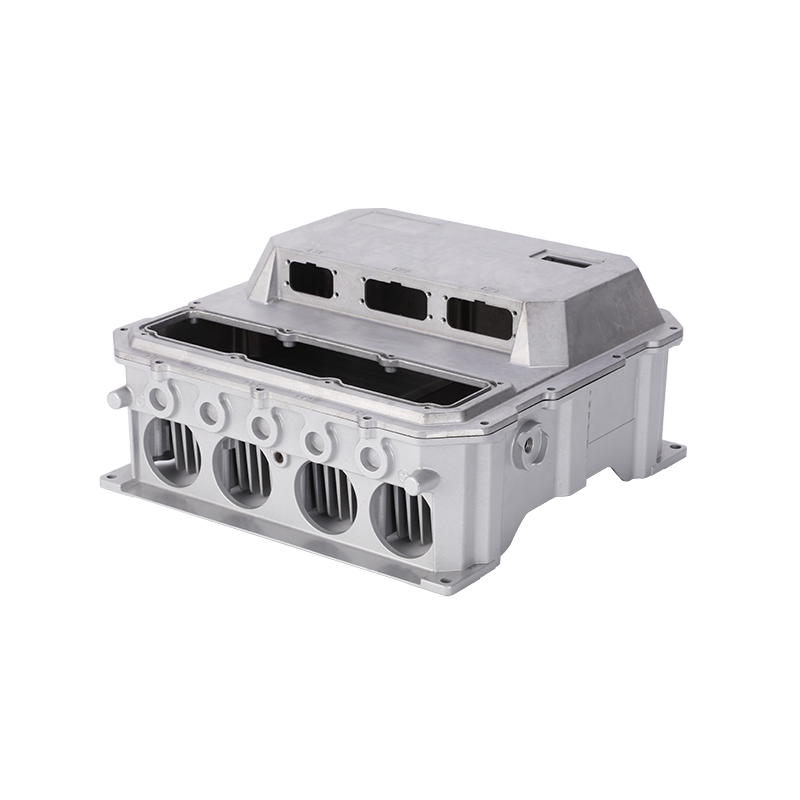
 Obudowa i pokrywa akumulatora z odlewanego ciśnieniowo aluminium do pojazdów elektrycznych Ta obudowa ochronna łączy w sobie wytrzymałość, szczelność i odprowadzanie ciepła, aby chronić zestawy akumulatorów w pojazdach zasilanych nowymi źródłami energii, dzięki czemu kontrola szczelności i wymiarów ma kluczowe znaczenie przed montażem. Zobacz produkt →
Obudowy akumulatorów do pojazdów zasilanych energią elektryczną przenoszą wysokie napięcie i ciągłe ciepło, dlatego pojedynczy porowaty odlew może spowodować uszkodzenie izolacji po miesiącach pracy. Dlatego szczelność i stabilność wymiarowa sprawdzana jest na każdym etapie, a nie tylko podczas kontroli końcowej. Ta sama dyscyplina dotyczy obudów silników, obudów skrzyń biegów, korpusów zaworów i innych odlewów konstrukcyjnych.
O ile wada nie umknie klientowi, odpowiedni punkt kontroli wyłapie ją tanio. Trzy liczby referencyjne przedstawiają ekonomię:
Reprezentatywne zakresy z opublikowanych badań jakości odlewów ciśnieniowych; Wyniki różnią się w zależności od rodzaju defektu, geometrii części i warunków oświetleniowych.
Strona kosztowa jest równie konkretna. Pojedyncza ukryta wada w wysokiej jakości obrobionym odlewie może równać się cenie całego stanowiska kamery. Rzeczywisty zwrot zależy od trzech zmiennych: wartości dodanej po punkcie kontroli, bazowego wskaźnika defektów oraz tego, czy dostawca wykorzystuje dane o defektach w celu dostosowania parametrów procesu.
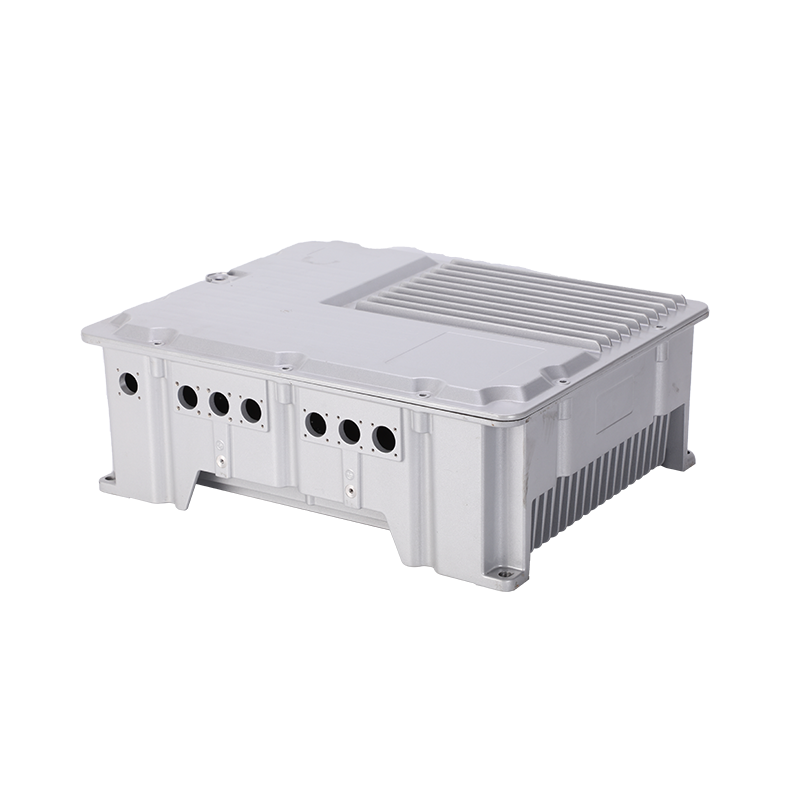
 Obudowa silnika elektrycznego i rama stojana z odlewanego ciśnieniowo aluminium Zaprojektowana z myślą o wąskich tolerancjach otworów i stabilnym odprowadzaniu ciepła, ta rama stojana obsługuje silniki w zastosowaniach przemysłowych i motoryzacyjnych, dzięki czemu wczesna kontrola zapobiega kosztownym odpadom z obróbki. Zobacz produkt →
Obudowa silnika elektrycznego koncentruje swoją wartość na wąskich tolerancjach otworów i obrobionej maszynowo kieszeni stojana. Jeśli po obróbce pojawi się porowatość, strata złomu obejmuje czas obróbki, a nie tylko koszt odlewu. Umieszczenie kontroli przed tym krokiem zmienia arytmetykę dla kupującego.
Przykładowa krzywa poprawy oparta na wzorcach studiów przypadku; Rzeczywiste oszczędności zależą od składu części i jakości bazowej.
Praktyczna wskazówka dla kupujących: zapytaj dostawcę, w jaki sposób sprawdza konkretną cechę, która ma znaczenie w Twojej części — kieszeń stojana w obudowie silnika, wewnętrzne kanały zaworu hydraulicznego lub płaskość pokrywy akumulatora EV.
Oświadczenia dotyczące jakości są łatwe do wydrukowania i trudne do zweryfikowania. Kiedy dostawca wspomina o sztucznej inteligencji lub zaawansowanej inspekcji, kupujący może szukać konkretnych dowodów w czterech obszarach:
Czynniki te mają większe znaczenie niż marka aparatu. O godz Ningbo Jieda , kotwy kontroli jakości w zakładzie zatrudniającym 130 pracowników w Beilun w Ningbo, posiadającym certyfikat IATF 16949, 28 pracowników technicznych oraz własny projekt form wsparty wysokociśnieniowymi maszynami do odlewania ciśnieniowego o masie do 1600 ton. Ten sam zespół, który projektuje formę, zajmuje się również odlewaniem, obróbką skrawaniem i obróbką powierzchni, więc wada wykryta podczas kontroli końcowej może zostać powiązana z projektem matrycy lub parametrami wtrysku w tym samym zakładzie.
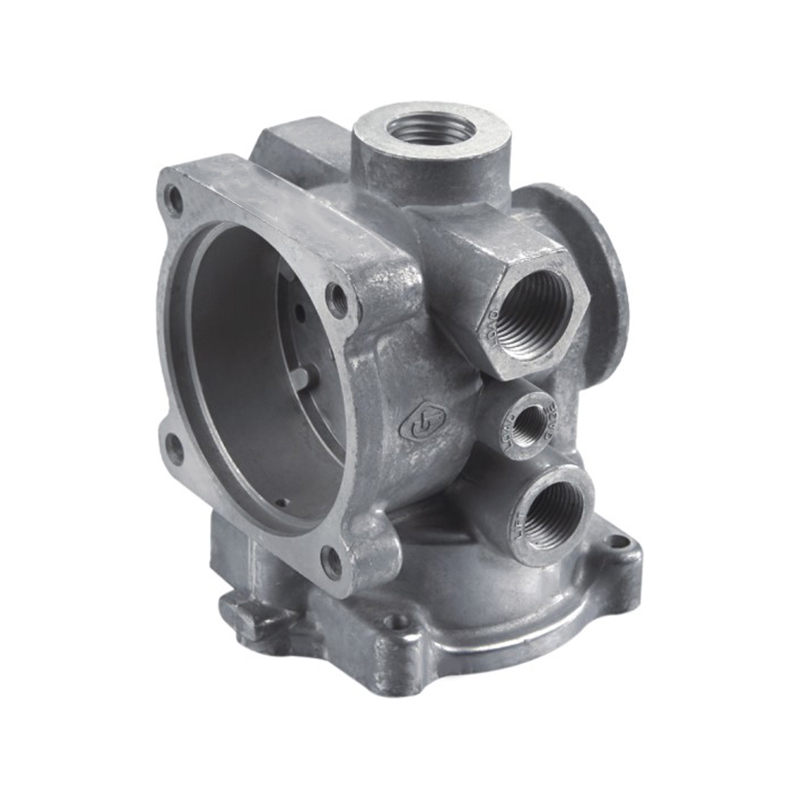 Zawór sterujący wykonany z odlewu ciśnieniowego aluminium i malowany proszkowo Dzięki wewnętrznym kanałom, powierzchniom uszczelniającym i powłoce odpornej na korozję zawór ten reguluje przepływ w instalacjach przemysłowych. Pełna wewnętrzna kontrola od formy do końcowego powlekania zapewnia identyfikowalną jakość. Zobacz produkt →
Korpus zaworu sterującego ilustruje tę zaletę. Wewnętrzne kanały wpływają na przepływ, powierzchnie uszczelniające wpływają na szczelność, a powierzchnia malowana proszkowo musi być odporna na korozję. Kiedy jeden zespół zajmuje się formą, odlewaniem, obróbką i powlekaniem, dane z kontroli pozostają połączone od pierwszego wtrysku do raportu końcowego — ten rodzaj kontroli jakości oparty na sztucznej inteligencji ma wzmacniać identyfikowalność.
Nie. Rentgen pozostaje metodą referencyjną w przypadku porowatości wewnętrznej i ubytków skurczowych. Sztuczna inteligencja poprawia interpretację zdjęć rentgenowskich, pomagając inspektorom szybciej i bardziej spójnie znajdować wzorce defektów, ale nie eliminuje potrzeby wykonywania radiografii ani oceny metalurgicznej.
Próby produkcyjne zwykle wymagają kilku tysięcy oznaczonych obrazów na każdą klasę defektów, aby zapewnić wysoką dokładność nowej geometrii. Uczenie się transferu, generowanie defektów syntetycznych i stabilne warunki procesu mogą zmniejszyć tę liczbę.
Może to działać, ale ekonomika poprawia się, gdy dostawca produkuje powtarzalne części w kontrolowanym procesie. W przypadku krótkich serii wspólny model dla podobnych geometrii lub system wizyjny oparty na regułach jest często bardziej opłacalny.
Poproś o dane o defektach według numeru części, w tym o odsetek wyników fałszywie ujemnych, i zażądaj, aby podczas audytu przez linię przepuszczono próbki części ze znanymi defektami. Działający system powinien za każdym razem wychwycić zarodkową wadę.
Kupujący odlewy ciśnieniowe nie pyta już, czy sztuczna inteligencja zastąpi ludzkich inspektorów. Zależy to od tego, czy dostawca traktuje inspekcję jako statyczną bramkę, czy jako połączony system, który odczytuje każdą część, rejestruje dane i wprowadza je z powrotem do matrycy i maszyny. Drugi model konsekwentnie dostarcza dobre części. Pierwszy model dostarcza dobrze wyglądające części aż do dnia, w którym wysyła złe.
Czy jesteś gotowy WSPÓŁPRACOWAĆ Z Jieną?
* Twój e -mail jest z nami bezpieczny, nie spamujemy.
Produkty
Informacje kontaktowe
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo