Zdobądź wycenę
Inżynier ds. zakupów wysyła 5000 odlewanych ciśnieniowo obudów silników do anodowania na czarno. Próbki wyglądały dobrze. Partia produkcyjna jest cętkowana w kolorze szarym, z białymi plamkami wokół śladów kołka wypychacza i widoczną zmianą odcienia w miejscu styku obrobionej powierzchni czołowej z powierzchnią po odlaniu. Na linii anodowania nic się nie zmieniło. To, co się zmieniło, to losy castingu.
Najpierw krótka odpowiedź: aluminiowe odlewy ciśnieniowe można anodować, a usługa, która rozumie, że odlewy ciśnieniowe może zapewnić powtarzalne wykończenie typu II lub typu III. Ale o wyniku decyduje się, zanim części dotrą do zbiornika. Trzy wejścia kontrolują prawie wszystko, co widzisz na wykończonej powierzchni – stop, w którym wlewany jest odlew, solidność powłoki po odlaniu oraz sposób projektowania i maskowania części. Zrób to dobrze, a anodowanie stanie się stabilnym procesem produkcyjnym. Zrozum je źle, a żadna ilość umiejętności regałowych nie uratuje efektu kosmetycznego.
Anodowanie powoduje wytworzenie warstwy tlenku z samego metalu. Cokolwiek nie jest aluminium, pozostaje tam, gdzie jest, a wokół niego tworzy się tlenek. Stopy do odlewania ciśnieniowego zawierają dużo składników innych niż aluminium, więc powłoka przejmuje strukturę znajdującą się pod spodem.
Metoda formowania też ma znaczenie. Odlewy ciśnieniowe, odlewy piaskowe i odlewy inwestycyjne pozostawiają różne powłoki powierzchniowe i różne wzory porowatości, więc ten sam stop może anodować w bardzo różny sposób, w zależności od sposobu wykonania części.
Jeśli na rysunku jest napisane ADC12, a klient oczekuje jasnej, przezroczystej anody odpowiadającej wytłoczeniu 6061, wymagania tego nie da się osiągnąć — ani przy lepszym anodowaniu, ani przy większym polerowaniu. Należy wybrać stop do wykończenia, a wybór ten należy do etapu matrycy i odlewania.
| Stop | Zawartość krzemu | Anodowanie | Najlepsze dopasowanie |
|---|---|---|---|
| A383 / ADC12 (wtórny) | ~9,5–11,5% | Ciemnoszary do prawie czarnego, satynowy, skłonny do zabrudzeń; Najtrudniej jest utrzymać konsystencję koloru | Obudowy, wsporniki i osłony, gdzie kolor jest ciemny, a wymagania kosmetyczne są umiarkowane |
| A360 | ~ 9–10%, niższa miedź | Szary, lepsza odporność na korozję i bardziej stabilny kolor niż A383 | Obudowy i pokrywy silników wymagające odporności na korozję |
| AlSi10MnMg (pierwotny, np. Silafont-36) | ~10%, niska zawartość żelaza i manganu | Najbardziej spójna reakcja anodowania wśród stopów odlewanych ciśnieniowo; jasnoszary i można go farbować | Części konstrukcyjne i elektryczne, obudowy akumulatorów, cienkościenne elementy zabezpieczające |
| 6061 (kute) | poniżej 1% | Jasne, jednolite i łatwe do barwienia | Tylko części obrobione maszynowo — nie mogą to być odlewy ciśnieniowe |
Większość programów trafia na jedną z dwóch ścieżek. Jeśli wykończeniem jest ciemny anodowany dekoracyjny odlew na odlewie ogólnego przeznaczenia, A383 jest wykonalny i ekonomiczny, a specyfikacja wyglądu jest opisana wokół satynowego szaro-czarnego. Jeśli anodowanie jest funkcjonalne lub wymaga zabarwienia, przejście na stop podstawowy, taki jak AlSi10MnMg, kosztuje więcej w przeliczeniu na kilogram, ale eliminuje większość ryzyka związanego z kolorem.
Obróbka również zmienia obraz. Część anodowana w stanie odlewu jest ciemniejsza i bardziej nakrapiana niż ta sama część z obrobionymi maszynowo widocznymi powierzchniami. Tam, gdzie wymagany jest jednolity ton, kosmetyczne powierzchnie są poddawane obróbce mechanicznej, a reszta pozostaje w formie odlewanej.
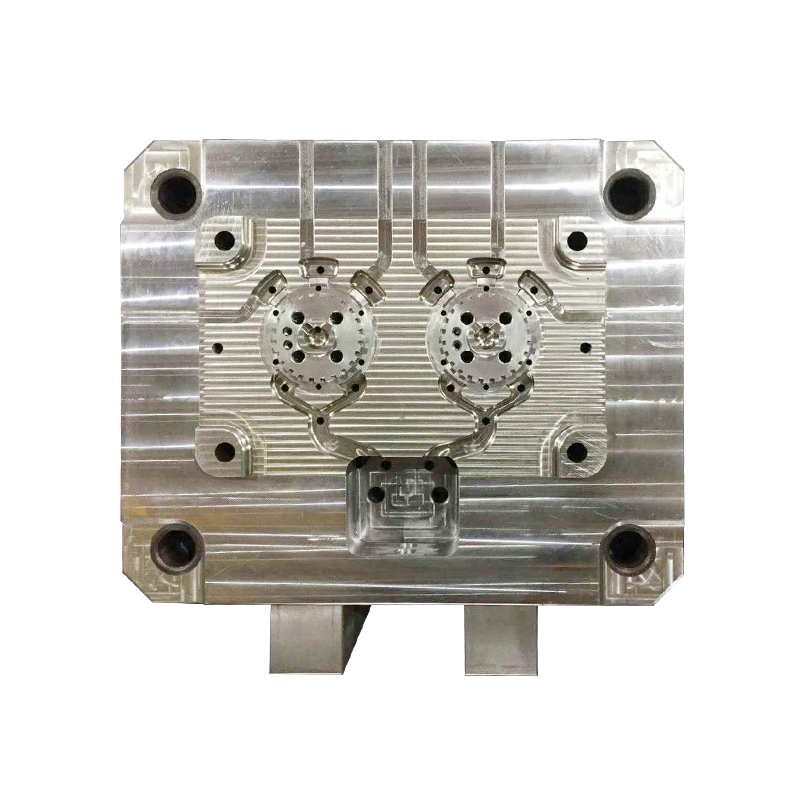
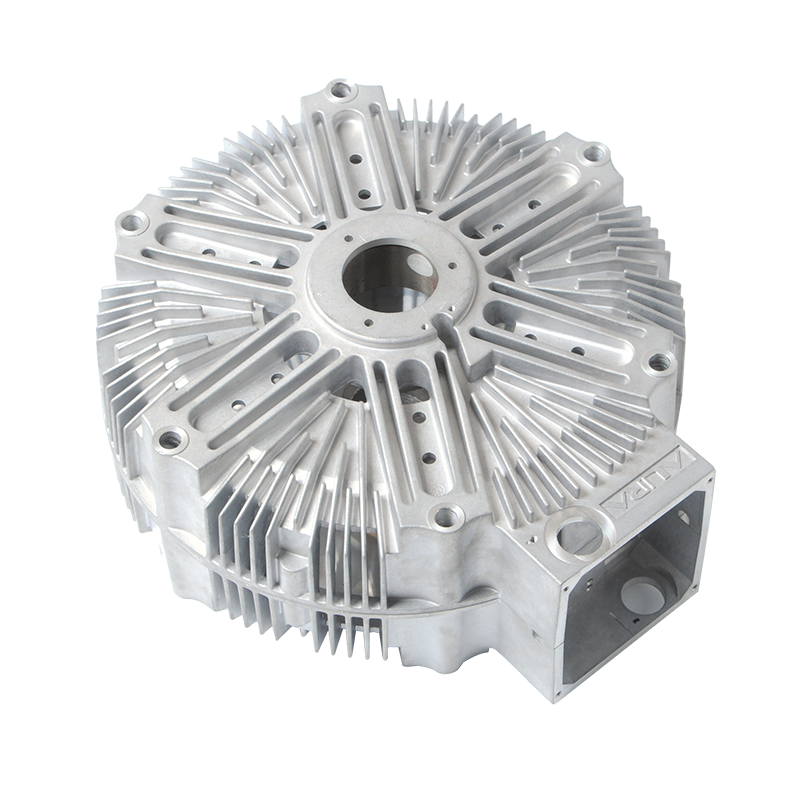
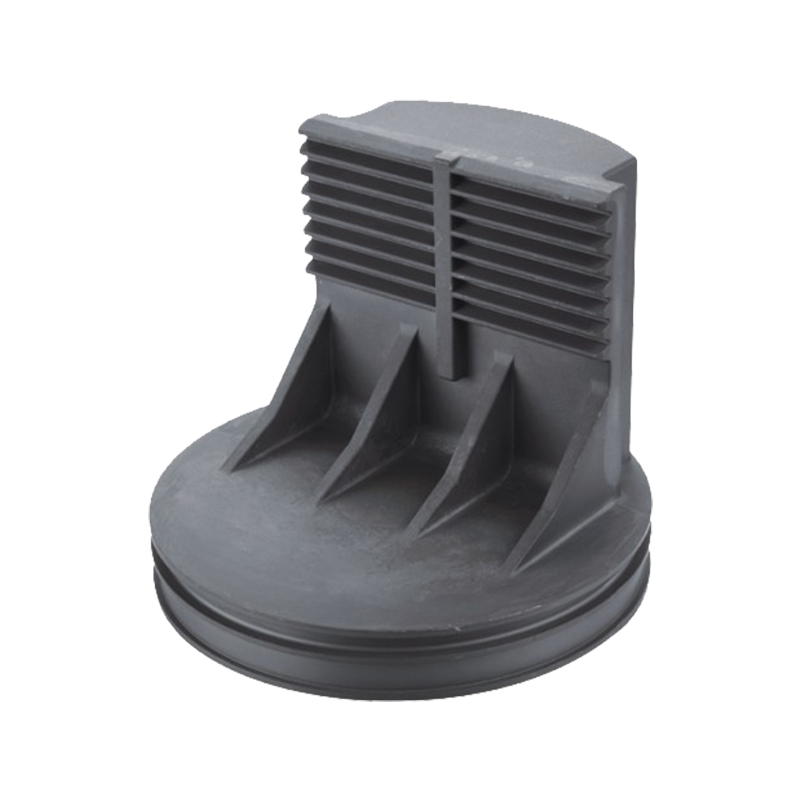 Tłoki z anodyzowanego aluminium odlewanego ciśnieniowo do silników i sprężarek Zobacz ten produkt dla tłoków odlewanych ciśnieniowo z anodowanego aluminium, w tym opcje stopów i szczegóły obróbki powierzchni istotne dla decyzji dotyczących obróbki i powlekania. Zobacz produkt →
Wybierz klasę powłoki z funkcji, a nie z nazwy wykończenia. Trzy popularne opcje zachowują się zupełnie inaczej w przypadku odlewu ciśnieniowego.
Dekoracyjny i odporny na korozję. Przyjmuje barwniki w szerokiej gamie kolorów, utrzymuje satynową powierzchnię i pasuje do widocznych pokryw, zaślepek końcowych i obudów. W przypadku stopów o wysokiej zawartości krzemu należy spodziewać się odcieni od szarego do czarnego, a nie jasnych.
Po pierwsze odporność na zużycie, po drugie wygląd. Twardość zwykle wynosi około 350–500 HV, w zależności od stopu. Kolory są ograniczone do ciemnoszarego, brązowego i czarnego, zmiana wymiarów jest większa, a odlewy o wysokiej zawartości krzemu są bardziej podatne na niejednolitość. Można go stosować do powierzchni ślizgowych, korpusów zaworów i płytek ścieralnych.
Grubość poniżej mikrona, przewodząca i niedroga. Jeśli wymagana jest odporność na korozję plus uziemienie elektryczne, powłoka konwersyjna jest zwykle prawidłowa, a anodowanie niewłaściwe — anodowanie jest dielektryczne i izoluje część.
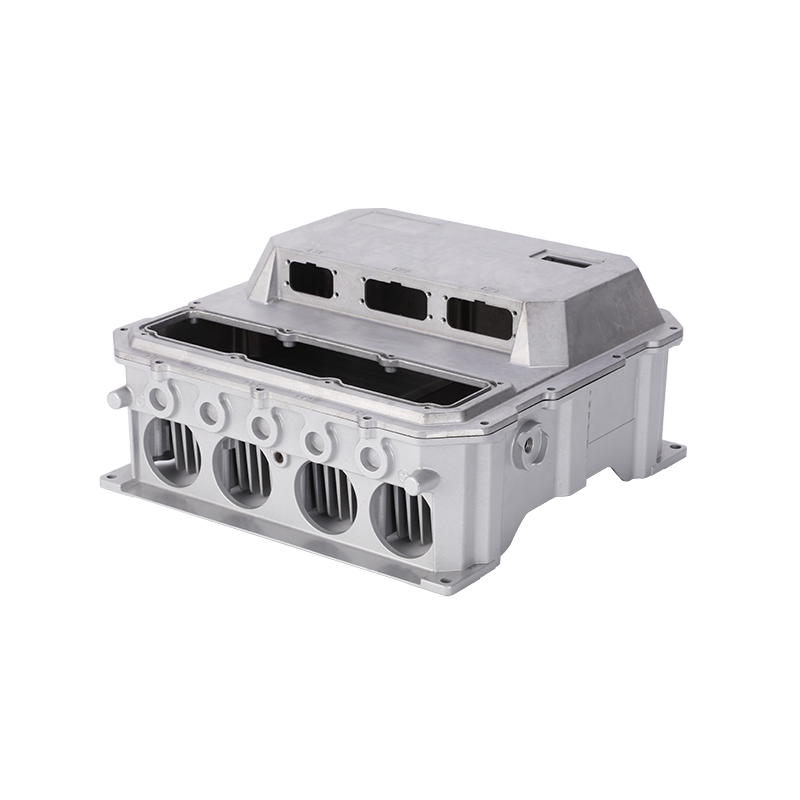
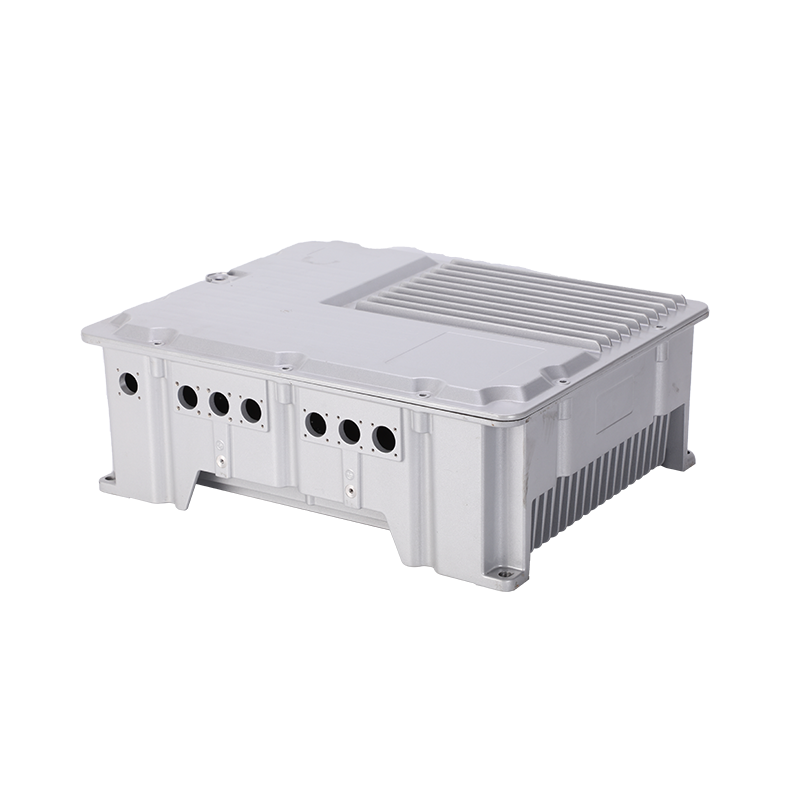
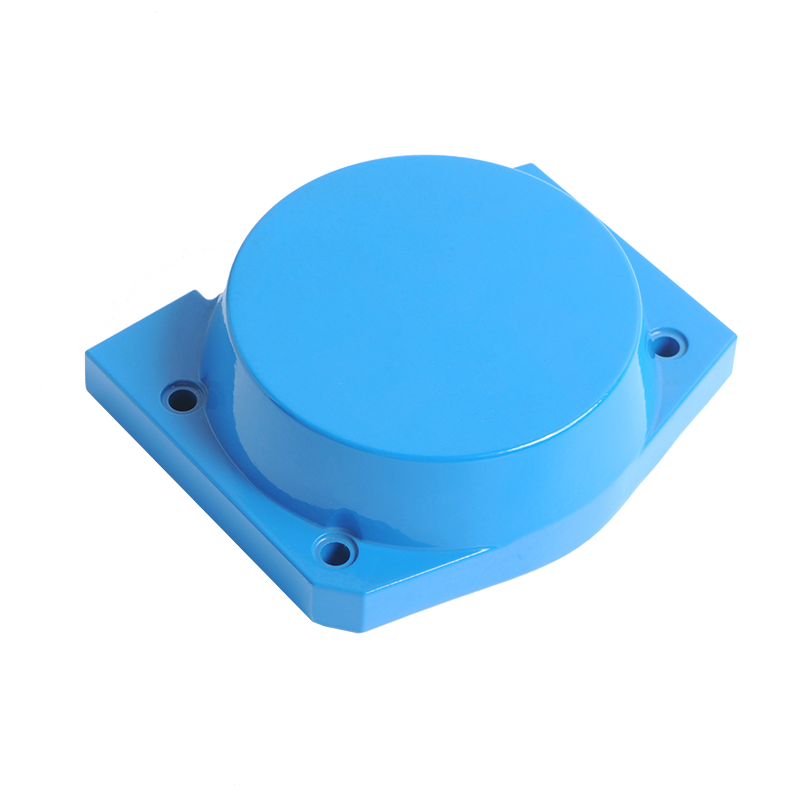
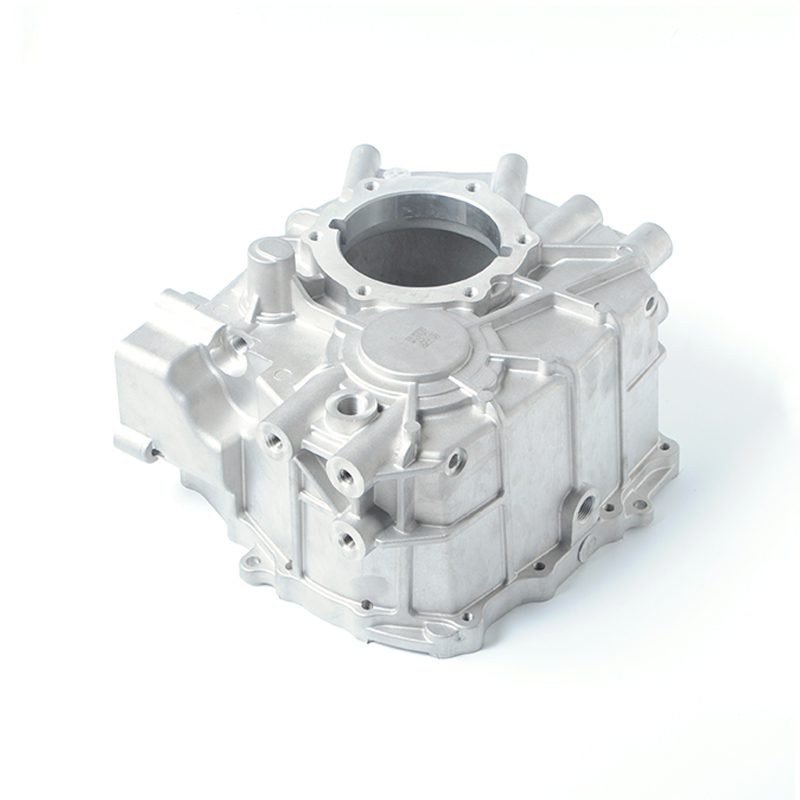 Obudowa silnika samochodowego z odlewu ciśnieniowego aluminium Przejrzyj tę niestandardową obudowę silnika do użytku samochodowego, z opcjami stopu aluminium, obróbką powierzchni, testowaniem i szczegółami tolerancji wymiarowej związanymi z wyborem anodowania. Zobacz produkt →
Anodowanie powoduje zmniejszenie grubości podłoża o połowę, a drugą połowę na zewnątrz. Powłoka typu II o grubości 20 µm przyrasta około 10 µm na stronę; powłoka typu III o grubości 50 µm przyrasta około 25 µm na stronę. W przypadku części utrzymywanej w zakresie ±0,05 mm nie jest to błąd zaokrąglenia.
Jakość wykończenia odlewów ciśnieniowych jest weryfikowalna. Umieść testy w zamówieniu, a przestanie to być kwestią opinii.
Jeden punkt kontrolny ma większe znaczenie, niż większość kupujących się spodziewa: zmienne odlewania zmieniają kolor anodowany. Stosunek zawartości surowców wtórnych, skład chemiczny partii stopu, równowaga termiczna matrycy i zmiany bramek – wszystko to zmienia morfologię krzemu, a wraz z nimi zmienia się gotowy ton. Jeśli wygląd ma kluczowe znaczenie, zamroź źródło stopu i dokonaj ponownej kwalifikacji po każdej zmianie matrycy lub procesu.
Anodowanie nie zawsze jest rozwiązaniem, a w przypadku niektórych odlewów jest ono niewłaściwe.
Części termiczne stanowią osobną kategorię. Anodowanie zwiększa emisyjność radiatora i zapewnia ochronę przed korozją w zastosowaniach zewnętrznych i przemysłowych, dlatego anodowane radiatory są standardem w oświetleniu LED i obudowach elektrycznych.
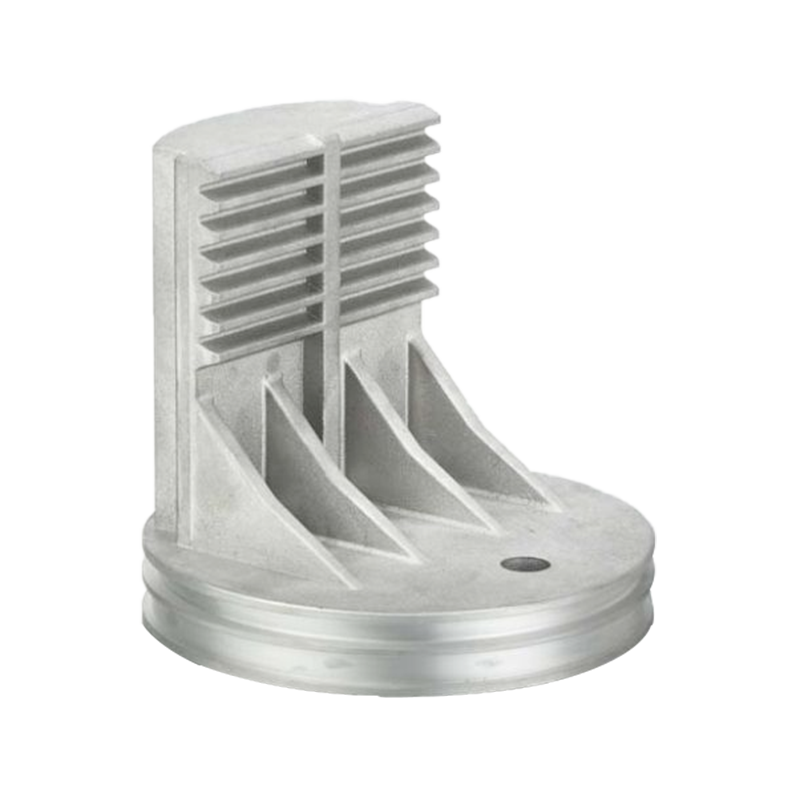
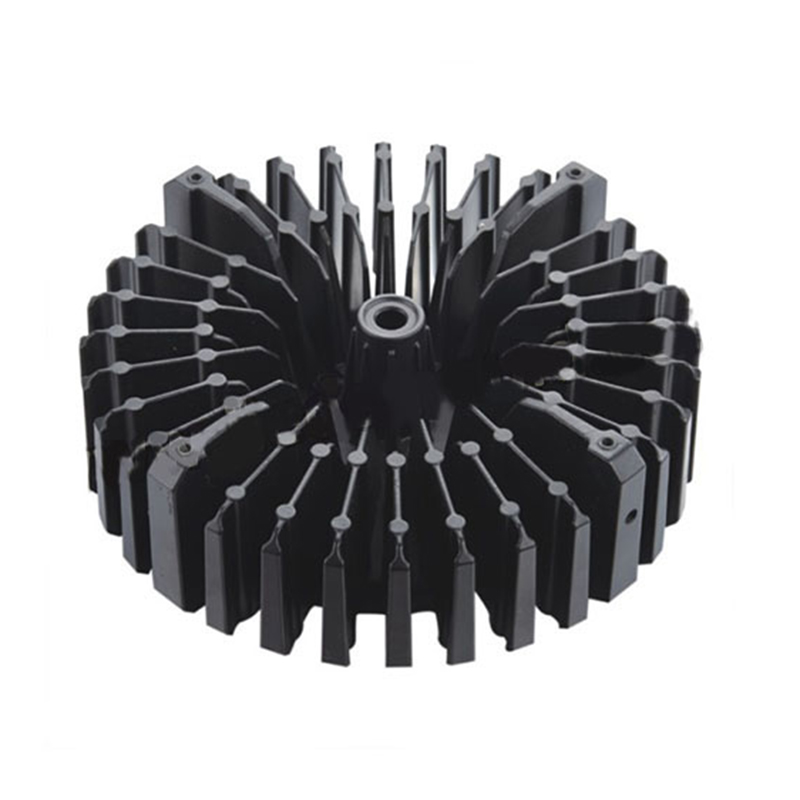 Odlewane ciśnieniowo aluminiowe radiatory do elektroniki i sprzętu przemysłowego Ten produkt radiatora obejmuje opcje odlewania ciśnieniowego aluminium, anodowanie i inne wykończenia oraz specyfikacje przydatne podczas przygotowywania zapytania ofertowego dotyczącego części termicznych. Zobacz produkt →
Zapytanie ofertowe napisane w ten sposób zwykle oszczędza całą rundę próbki, ponieważ dostawca może z góry powiedzieć, czy stop obsługuje dany kolor, czy plan maskowania jest możliwy do wyprodukowania i jak wygląda realistyczna wydajność – zamiast odkrywać to na pierwszej partii produkcyjnej.
Tak, ale należy spodziewać się efektu od ciemnoszarego do czarnego, satynowego i o ograniczonej konsystencji koloru. Dobrze sprawdza się w przypadku ciemnych wykończeń dekoracyjnych i funkcjonalnej ochrony przed korozją. Nie działa w przypadku jasnych, przezroczystych lub pastelowych kolorów.
Tak. Mniej więcej połowa grubości powłoki rośnie na zewnątrz z każdej strony — około 10 µm dla powłoki typu II o grubości 20 µm i około 25 µm dla powłoki typu III o grubości 50 µm. Gwinty, otwory i powierzchnie uszczelniające zwykle wymagają maskowania.
Zwykle jest to jedna z trzech przyczyn: porowatość utrzymująca elektrolit na etapie uszczelniania, zmieszanie powierzchni odlewanych i obrobionych maszynowo na tej samej części lub zmiana partii stopu. Rozwiązanie leży w początkowej fazie — solidniejsze odlewy, konsekwentna obróbka i źródło zamrożonego stopu.
Jest to możliwe, z pewnymi ograniczeniami. Grubość powyżej około 50 µm na stopie o wysokiej zawartości krzemu ma tendencję do pękania lub wygląda niejednolicie. Anodowanie twarde należy utrzymywać w zakresie 25–40 µm i potwierdzać je próbą produkcyjną.
Anodowanie odlewu ciśnieniowego to raczej łańcuch niż pojedynczy etap: wybór stopu, solidność formy i odlewu, strategia obróbki, maskowanie, a następnie linia anodowania. Kiedy pojawia się problem z wykończeniem, przyczyną są zwykle dwa lub trzy ogniwa za zbiornikiem.
Nasza własna praca obejmuje przód tego łańcucha. Projektujemy i budujemy matryce, wykonujemy odlewanie ciśnieniowe pod wysokim ciśnieniem od 1600T do 200T, obrabiamy we własnym zakresie na centrach CNC i koordynujemy obróbkę powierzchni, w tym anodowanie i malowanie proszkowe, w ramach systemu jakości IATF 16949. Jeśli program wymaga anodowanej części odlewanej ciśnieniowo o określonym kolorze i określonym celu korozji, praktycznym punktem wyjścia jest osadzenie stopu i powierzchni kosmetycznych przed cięciem matrycy. Możesz przejrzeć nasze możliwości odlewania ciśnieniowego aluminium i obróbki skrawaniem lub wyślij rysunek z załączonymi wymaganiami dotyczącymi wykończenia — im wcześniej zostaną podjęte te dwie decyzje, tym mniej niespodzianek pojawi się na wykończonej powierzchni.
Czy jesteś gotowy WSPÓŁPRACOWAĆ Z Jieną?
* Twój e -mail jest z nami bezpieczny, nie spamujemy.
Produkty
Informacje kontaktowe
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo