Zdobądź wycenę
W tym samym tygodniu dwa rysunki lądują na tym samym biurku. Jednym z nich jest wspornik zatrzasku o masie 120 g do drzwi samochodu osobowego; druga to obudowa silnika o masie 1,8 kg, umieszczona około 90 mm od kolektora wydechowego. Na obu widnieje ta sama adnotacja: „odlew ciśnieniowy, stop do potwierdzenia”.
Krótka odpowiedź przed jakąkolwiek tabelą: wybierz cynk, gdy część jest mała, cienkościenna, widoczna kosmetycznie lub musi posiadać wąskie tolerancje i prawie nie wymaga obróbki. Wybierz aluminium, jeśli część jest duża, wrażliwa na ciężar lub nagrzewa się.
Ta pojedyncza zasada rozstrzyga większość decyzji dotyczących odlewów ciśnieniowych w branży motoryzacyjnej. Nie mówi ci, gdzie faktycznie przebiega granica, ile kosztuje błędne odgadnięcie i które szczegóły rysunku muszą się zmienić po zmianie stopu. Te trzy pytania stanowią resztę tego artykułu.
Cynk i aluminium są odlewane na różnych maszynach ze względów fizycznych. Stopy cynku topią się w temperaturze bliskiej 390 ° C, na tyle niskiej, że maszyna z gorącą komorą utrzymuje garnek, gęsią szyję i dyszę zanurzone w stopie i wystrzeliwuje odmierzoną dawkę w ciągu kilku sekund. Aluminium topi się w pobliżu 600 ° C i wylewa się w temperaturze 650–700 ° C, co zniszczyłoby żelazne części gorącej komory, w związku z czym aluminium przepływa w zimnej komorze: metal jest wlewany do tulei wtryskowej w każdym cyklu.
Ta luka w procesie wyjaśnia większość dalszych konsekwencji. Cynk szybciej wypełnia cieńsze sekcje, utrzymuje mniejsze wymiary i pozostawia lepszą powierzchnię po odlaniu. Aluminium przenosi znacznie mniejszą masę przy tej samej objętości i toleruje znacznie więcej ciepła.
| Własność | Znal 3 (cynk) | A380 / ADC12 (aluminium) |
|---|---|---|
| Gęstość | 6,6 g/cm3 | 2,71 g/cm3 |
| Temperatura topnienia | ~387°C | ~600°C, wylewany w temp. 650–700°C |
| Najwyższa wytrzymałość na rozciąganie | ~283 MPa | ~324 MPa |
| Siła plastyczności | ~221 MPa | ~159 MPa |
| Twardość | ~82HB | ~80 HB |
| Przewodność cieplna | ~113 W/m·K | ~96 W/m·K |
| Praktyczna minimalna ściana | 0,5–1,0 mm | 1,5–2,5 mm |
| Tolerancja liniowa, małe cechy | ±0,025–0,05 mm | ±0,05–0,13 mm |
| Proces odlewania | Gorąca komora | Zimna komora |
| Typowe życie | Często 500 000 strzałów | Zwykle 100 000–150 000 strzałów |
Cynk jest około 2,4 razy gęstszy niż aluminium. Przeprojektuj tę samą objętość z cynku na aluminium, a usuniesz około 59% masy. Dlatego programy zależne od masy, takie jak zasięg pojazdu elektrycznego lub cele dotyczące masy nieresorowanej, zaczynają się od aluminium i rzadko oglądają się wstecz.
Kompromisem jest grubość ścianki. Żebro o średnicy 0,6 mm jest niezawodnie odlewane z cynku; to samo żebro w A380 prawdopodobnie zostanie zwarte lub zamknięte na zimno, więc konstrukcja przesuwa się do 1,5–2,5 mm. Grubsze ścianki lżejszego stopu zmniejszają część przewagi wagowej i zawsze zwiększają czas krzepnięcia i koszt cyklu.
Trzecia liczba to temperatura i to właśnie od niej zaczyna się większość awarii w terenie. Cynk odlewany ciśnieniowo szybko traci wytrzymałość w temperaturze powyżej około 95–100 °C i pełza pod stałym obciążeniem, więc połączenie śrubowe utrzymujące moment obrotowy w temperaturze pokojowej może rozluźnić się po lecie upału pod maską. Aluminium A380 utrzymuje większość swojej wytrzymałości w temperaturze około 150°C, a gatunki takie jak A360 lub AlSi10MnMg idą dalej.
Porównywanie obu stopów wyłącznie pod względem ceny metalu jest pułapką. Stop cynku kosztuje zwykle więcej za kilogram niż aluminium, a ponieważ jest gęstszy, część cynkowa o tej samej objętości również zużywa więcej kilogramów. Jeśli chodzi o koszty materiału, cynk traci prawie za każdym razem.
Porównanie odwraca się, gdy policzysz resztę procesu. Niższa temperatura topnienia i krótszy czas cyklu cięcia zestalania, a odlewanie w gorącej komorze eliminuje złom. Cienkie ścianki i wąskie tolerancje oznaczają, że część opuszcza matrycę w kształcie zbliżonym do netto, co powoduje spadek wiercenia, frezowania i wykańczania. Matryce działają chłodniej i wytrzymują znacznie dłużej, rozkładając koszty oprzyrządowania na większą liczbę części. Cynk umożliwia także szybszą obróbkę i czystszy gwint, co ma znaczenie w przypadku wsporników i obudów z kilkunastu gwintowanymi otworami.
Praktyczna zasada: cynk wygrywa, gdy stopień obróbki jest wysoki, tolerancje małe lub roczna wielkość produkcji jest duża. Aluminium wygrywa, gdy część jest ciężka, duża lub obciążona ciepłem, ponieważ żadna oszczędność procesu nie zrównoważy 2,4-krotnego spadku gęstości lub awarii pełzania podczas eksploatacji. Oprzyrządowanie opiera się na tej samej logice i jest to inne ćwiczenie inżynieryjne dla każdej metody: matryce aluminiowe wymagają stali narzędziowej do pracy na gorąco, dobrego chłodzenia i zarządzania temperaturą, aby przetrwać cykl po cyklu metalu w temperaturze 650°C.
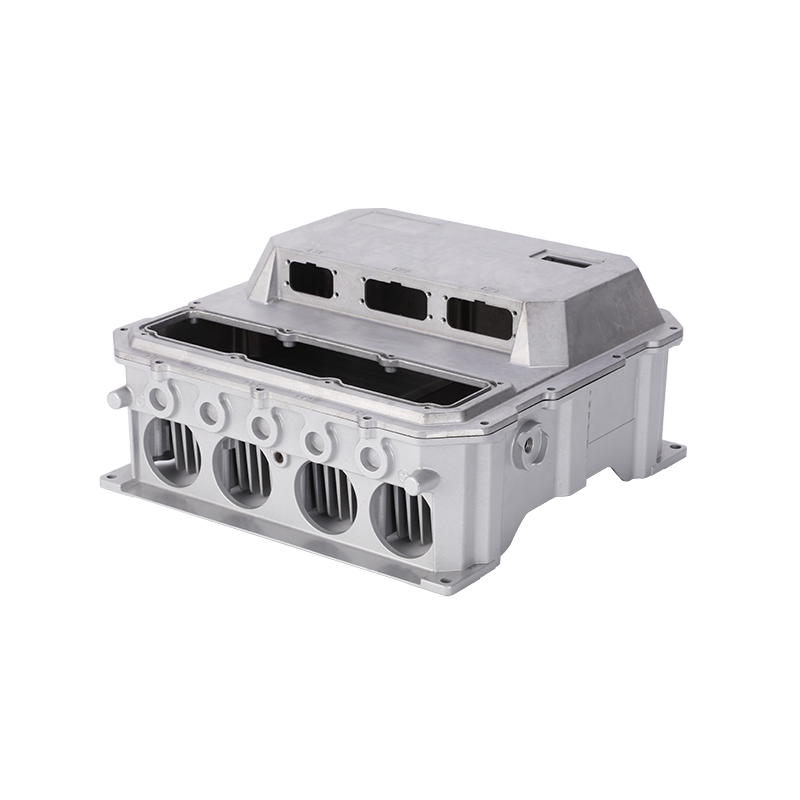
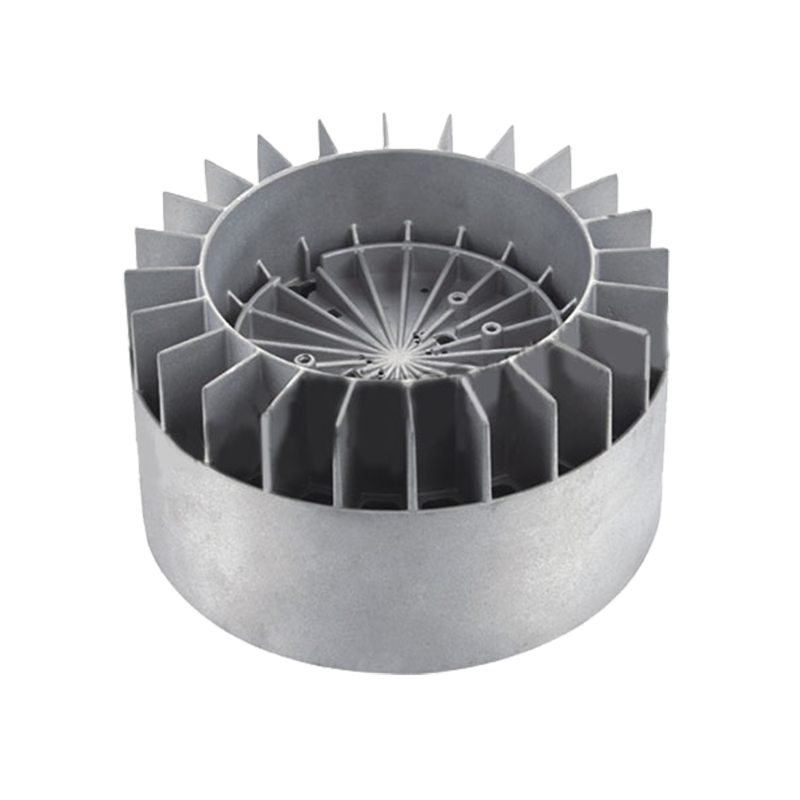
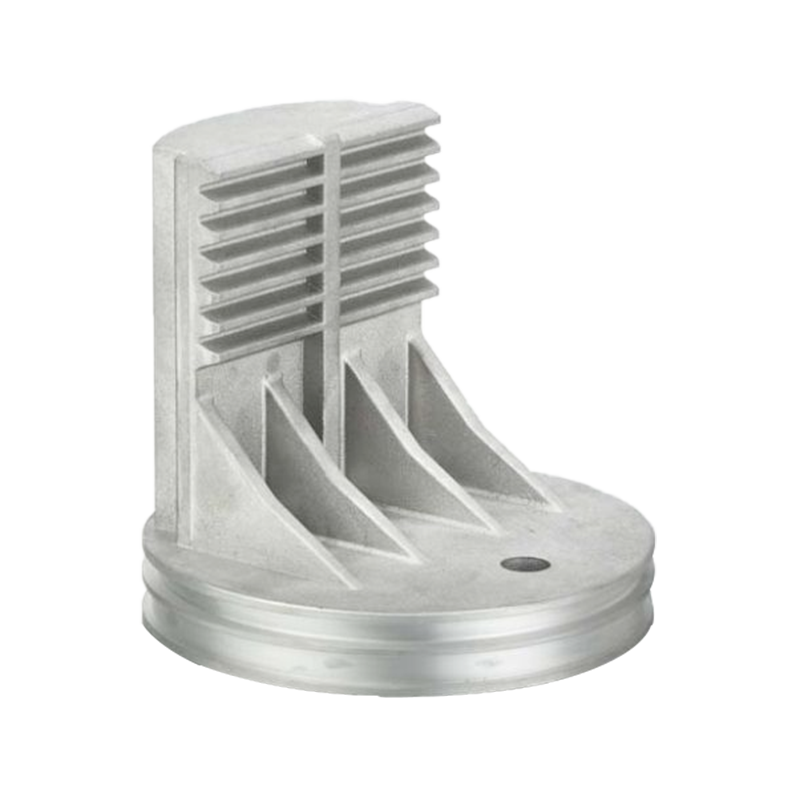
 Niestandardowe formy do odlewania ciśnieniowego aluminium pod wysokim ciśnieniem Niestandardowe formy do wysokociśnieniowego odlewania ciśnieniowego aluminium do precyzyjnych komponentów; przegląd, gdy wąskie tolerancje lub duże roczne wolumeny sprawiają, że oprzyrządowanie aluminiowe jest praktyczną opcją. Zobacz produkt →
Cynk zyskuje swoje miejsce w małych, precyzyjnych komponentach produkowanych w dużych ilościach, gdzie w przeciwnym razie koszty wtórne zdominowałyby cenę jednostkową:
Każda z tych części jest na tyle mała, że spadek gęstości jest mierzony w gramach, podczas gdy korzyści w zakresie precyzji są mierzone w wyeliminowanych etapach obróbki i mniejszej ilości złomu.
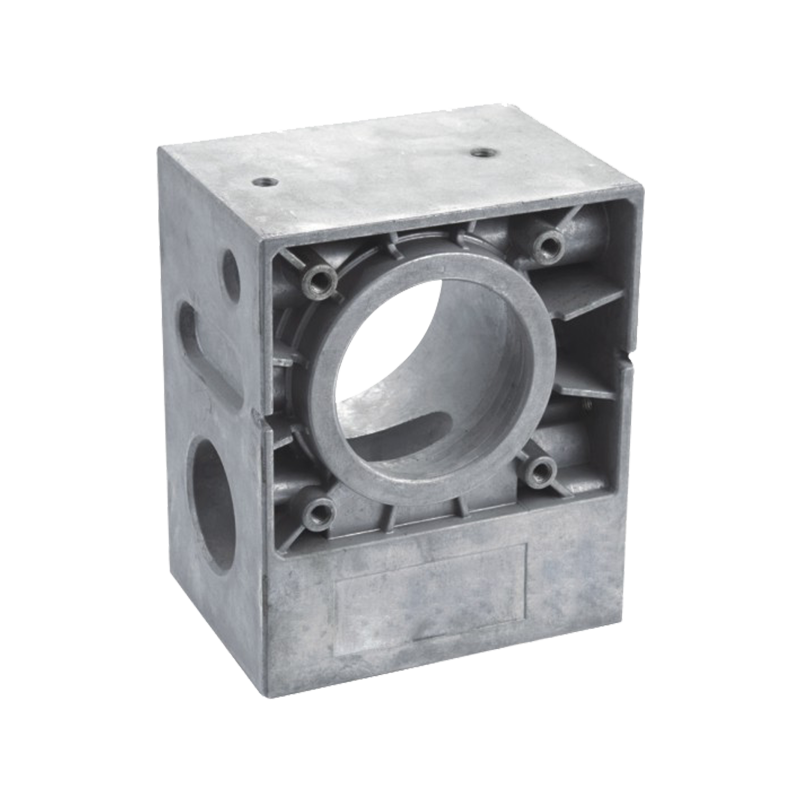
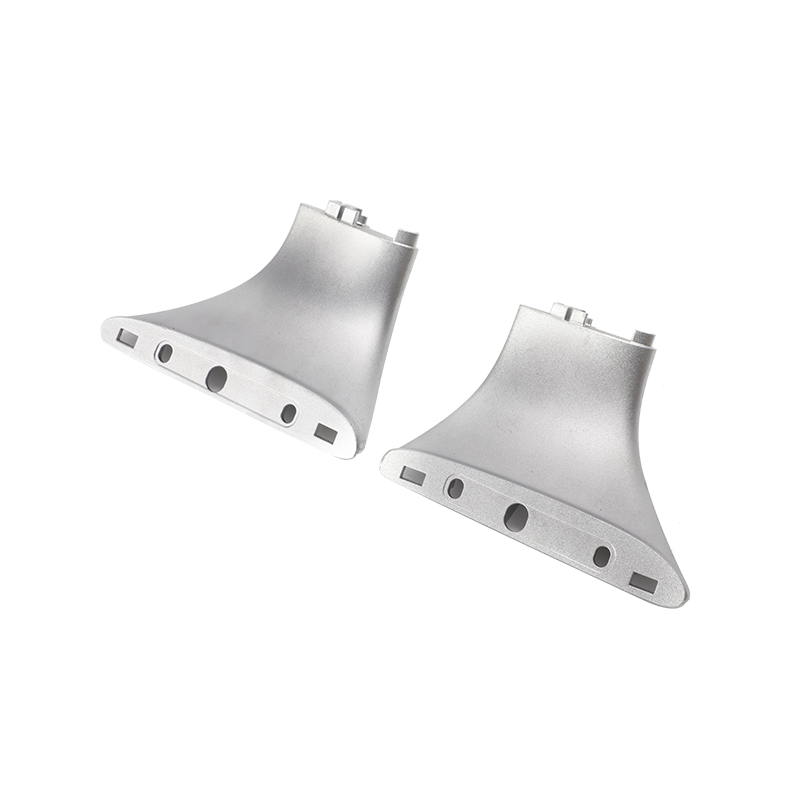
 Cynk Die-Cast Car Luggage Rack Support Bracket Mały, odlewany ciśnieniowo wspornik ze stopu cynku do bagażników samochodowych, odpowiedni do kompaktowych części samochodowych, gdzie liczy się precyzja i ograniczona obróbka. Zobacz produkt →
Aluminium zajmuje części, w których rządzi masa lub ciepło:
Cynk rzadko jest konkurencyjny powyżej kilku kilogramów, więc w przypadku dużych odlewów decyzję często podejmuje maszyna, a nie karta katalogowa materiału.
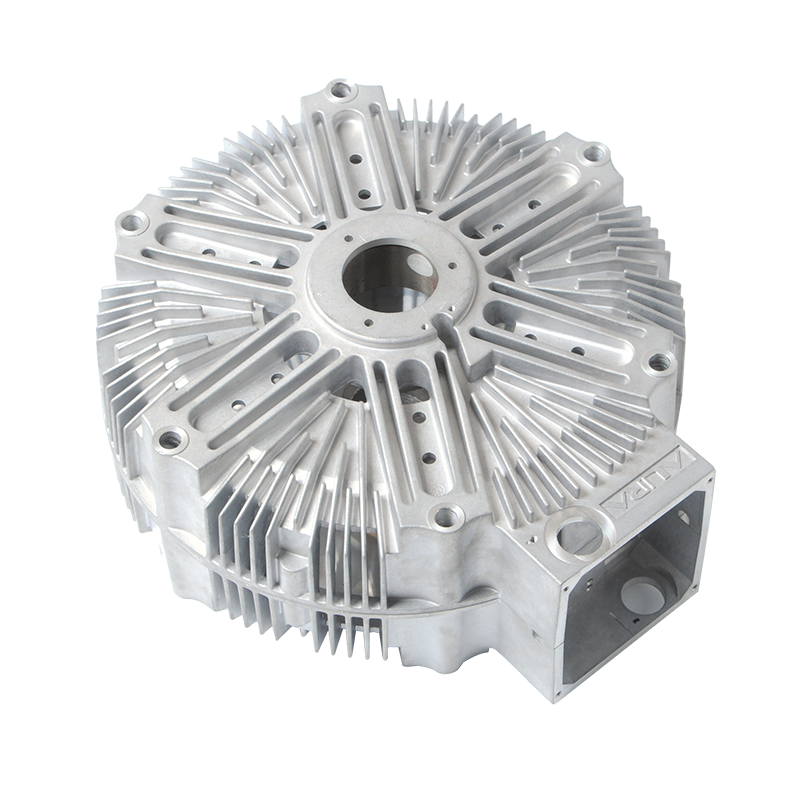
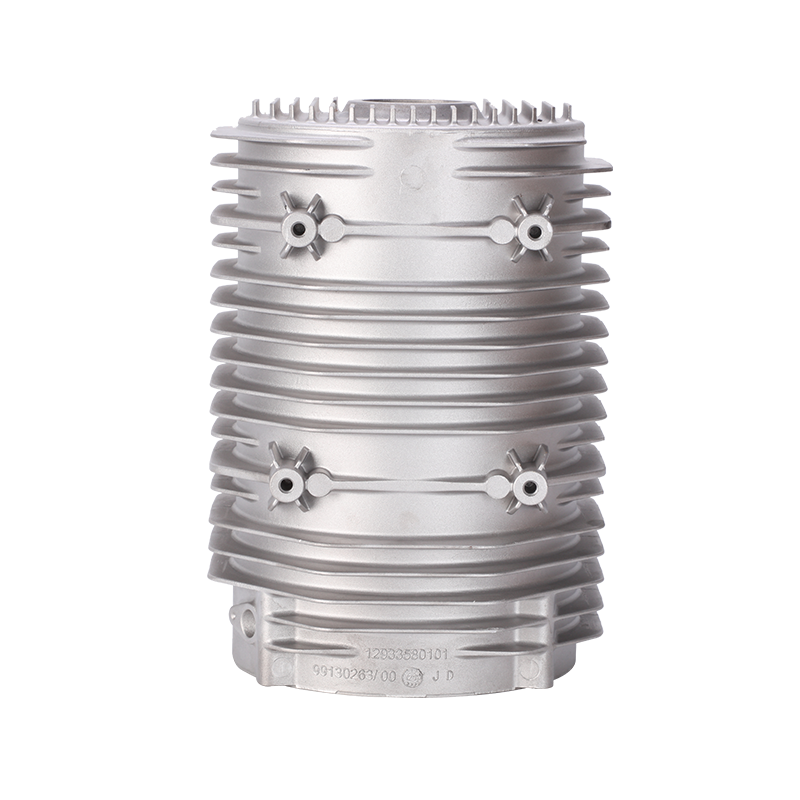
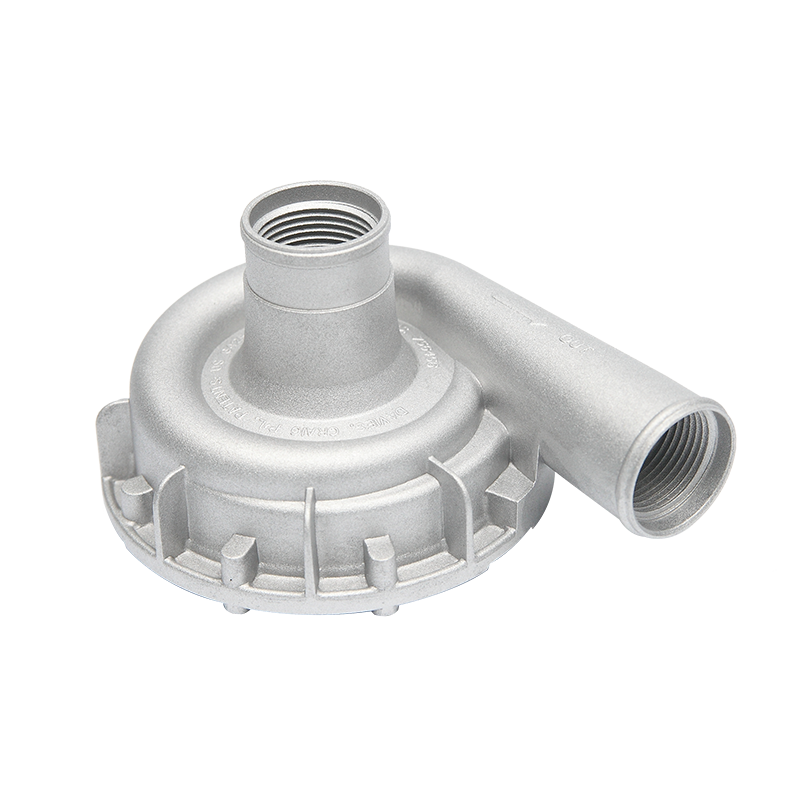
 Obudowa silnika samochodowego z odlewu ciśnieniowego aluminium Aluminium die-cast motor housing for automotive use, from 2 kg to 20 kg, suited to larger castings where mass and heat guide material choice. Zobacz produkt →
Cynk dobrze przyjmuje gwinty uformowane i gwintowane oraz utrzymuje moment obrotowy w cienkich odcinkach, dlatego małe zamki cynkowe często nie wymagają wkładek. Aluminium jest bardziej miękkie na boku gwintu, więc wszystko, co jest otwierane i zamykane podczas pracy — pokrywa, panel dostępowy, obudowa filtra — powinno być wyposażone w stalową wkładkę lub śrubę do formowania gwintu zaprojektowaną dla aluminium. Na częściach takich jak uszczelnione miski olejowe i miski olejowe , wzór śrub i wysokość piasty muszą być zaprojektowane w oparciu o zachowanie gwintu, a nie kopiowane z rysunku cynku.
Cynk znajduje się poniżej aluminium, stali i stali nierdzewnej w szeregu galwanicznym, więc część cynkowa przykręcona do konstrukcji aluminiowej staje się anodą protektorową. W przypadku soli drogowej lub przybrzeżnej najpierw koroduje. Powłoki, podkładki izolacyjne lub wspornik aluminiowy to typowe rozwiązania i jest to jeden z powodów, dla których cynk jest mniej powszechny w zewnętrznych elementach podwozia.
Powyżej około 95 ° C cynk odkształca się powoli pod stałym obciążeniem. Każdą część cynkową przenoszącą napięcie wstępne w pobliżu źródła ciepła należy ocenić z marginesem temperatury lub przenieść na aluminium.
Cynk podlega pasywacji, malowaniu proszkowemu, e-powłoce i dekoracyjnemu powlekaniu przy niewielkim przygotowaniu powierzchni. Aluminium o wysokiej zawartości krzemu, takie jak A380, anoduje nierównomiernie i często staje się ciemne lub cętkowane, dlatego programy wymagające jednolitego anodowanego wyglądu zwykle wybierają stop o niższej zawartości krzemu lub zamiast tego decydują się na malowanie proszkowe.
Nie za kilogram. Stop cynku zwykle kosztuje więcej i jest 2,4 razy gęstszy. Cynk staje się tańszy na poziomie gotowej części, gdy wąskie tolerancje, cienkie ścianki i obróbka wymagająca dużej obróbki w przeciwnym razie spowodowałyby wzrost kosztów przetwarzania aluminium lub gdy ilość jest wystarczająco duża, aby skorzystać z dłuższej żywotności matrycy.
Tak, ale nie w bezpośrednim kontakcie z wilgocią. Cynk jest anodą w parze i preferuje korozję. Na złączu należy zastosować powłoki, podkładki izolacyjne lub kompatybilny uszczelniacz.
Aluminium A380 ma wyższą wytrzymałość na rozciąganie, około 324 MPa w porównaniu z 283 MPa w przypadku Zamaka 3, podczas gdy cynk ma wyższą granicę plastyczności. Wytrzymałość na kilogram nie jest bliska: aluminium wygrywa z dużą przewagą.
Cynk jest niezawodny w odlewach o grubości ścianek 0,5–1,0 mm. Aluminium potrzebuje około 1,5–2,5 mm w zależności od geometrii i długości przepływu. Idź cieńszy niż te limity i spodziewaj się krótkich strzałów, zimnych zamknięć i porowatości.
Aluminium, prawie bez wyjątku. Części te są duże, wymagają ścieżek termicznych i często mają cechy konstrukcyjne lub uszczelniające. Cynk nadal trafia do tego samego pojazdu w postaci małych wsporników, złączy i elementów zatrzasków.
Czy jesteś gotowy WSPÓŁPRACOWAĆ Z Jieną?
* Twój e -mail jest z nami bezpieczny, nie spamujemy.
Produkty
Informacje kontaktowe
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo