Zdobądź wycenę
Wybierz odlewanie ciśnieniowe, jeśli potrzebujesz tysięcy identycznych cienkościennych części metalowych przy niskim koszcie jednostkowym. Wybierz obróbkę CNC dla prototypów i wyrobów jednorazowych o wąskiej tolerancji, odlewanie w piasku dla bardzo dużych lub bardzo małych partii oraz formowanie wtryskowe, jeśli dopuszczalne jest tworzywo sztuczne.
Te zakresy partii to praktyczne zasady. Rzeczywisty próg rentowności zależy od masy części, geometrii, stopu i tolerancji, dlatego potwierdź go wyceną.
Odlewanie ciśnieniowe to proces polegający na wtryskiwaniu stopionego metalu nieżelaznego do formy ze stali hartowanej pod wysokim ciśnieniem, a następnie w ciągu kilku sekund wyrzuca część o kształcie zbliżonym do netto. Ponieważ forma jest ponownie wykorzystywana dziesiątki tysięcy razy, wysoki koszt oprzyrządowania rozkłada się na każdą część, a koszt jednostkowy gwałtownie spada wraz ze wzrostem objętości.
Ningbo Jieda Molding & Machine buduje formy do odlewania ciśnieniowego aluminium i części precyzyjne od 1987 roku w Beilun w Ningbo. Poznaj nasze formy do odlewania ciśnieniowego , części odlewane ciśnieniowo z aluminium i części odlewane ciśnieniowo z cynku .
Odlewanie ciśnieniowe zapewnia najniższy koszt metalu w przeliczeniu na część w ujęciu objętościowym, ale wymaga najwyższego wstępnego oprzyrządowania wśród procesów metalowych. Poniższa tabela przedstawia typowe wartości, które pomogą Ci stworzyć krótką listę procesu.
| Czynnik | Odlewanie ciśnieniowe | Obróbka CNC | Odlewanie piasku | Formowanie wtryskowe |
|---|---|---|---|---|
| Najlepszy rozmiar partii | 3000 to millions | 1 do 500 | 1 do 1000 | 5000 to millions |
| Koszt za część w ujęciu objętościowym | Niski | Wysoka | Średni | Bardzo niski |
| Typowa minimalna ściana | Około 1,0 do 2,5 mm aluminium, aż do 0,5 mm cynku | Około 0,5 do 1,0 mm | Około 3 do 6 mm | Około 0,5 do 3 mm |
| Wykończenie powierzchni (Ra) | Od 1,6 do 3,2 mikrometra w postaci odlewu | 0,4 do 3,2 mikrometra | 6,3 do 25 mikrometrów | 0,1 do 1,6 mikrometra |
| Materiały | Stopy aluminium, cynku, magnezu, miedzi | Prawie każdy metal lub plastik | Żelazo, stal, aluminium, brąz | Tworzywa termoplastyczne i niektóre termoutwardzalne |
| Czas na pierwsze części | Około 6 do 12 tygodni | Dni | Około 2 do 4 tygodni | Około 4 do 10 tygodni |
CNC wygrywa poniżej kilkuset części, a odlewanie wygrywa, gdy koszt oprzyrządowania rozkłada się na tysiące części. CNC usuwa materiał z litego kęsa, podczas gdy odlewanie ciśnieniowe formuje kształt za jednym razem.
Przykładowo, złożona aluminiowa obudowa wycięta z kęsów może spędzić od 20 do 40 minut na centrum obróbczym i usunąć ponad połowę metalu wyjściowego. Ta sama obudowa, odlewana ciśnieniowo, opuszcza maszynę w czasie krótszym niż dwie minuty i wymaga jedynie lekkiego wykończenia krytycznych powierzchni.
Odlewanie piaskowe wygrywa pod względem wielkości części i małych partii, podczas gdy odlewanie ciśnieniowe wygrywa pod względem dokładności, jakości powierzchni i szybkości. Formy piaskowe są tanie i jednorazowe, ale każda forma jest używana raz.
Odlewanie ciśnieniowe i formowanie wtryskowe opierają się na tej samej logice, stalowa forma wielokrotnego użytku napełniana pod ciśnieniem, ale odlewanie ciśnieniowe wytwarza części metalowe, a formowanie wtryskowe części plastikowe. Decydującym pytaniem jest, czy Twoja część potrzebuje właściwości metalu.
Wiele produktów wykorzystuje jedno i drugie: odlewaną ciśnieniowo aluminiową ramę zapewniającą wytrzymałość i chłodzenie, owiniętą w formowane wtryskowo plastikowe osłony.
Odlewanie ciśnieniowe staje się najtańszą opcją metalową, gdy partia przekracza około 3000 sztuk. Wykres pokazuje, gdzie każdy proces ma zazwyczaj sens finansowy w skali logarytmicznej.
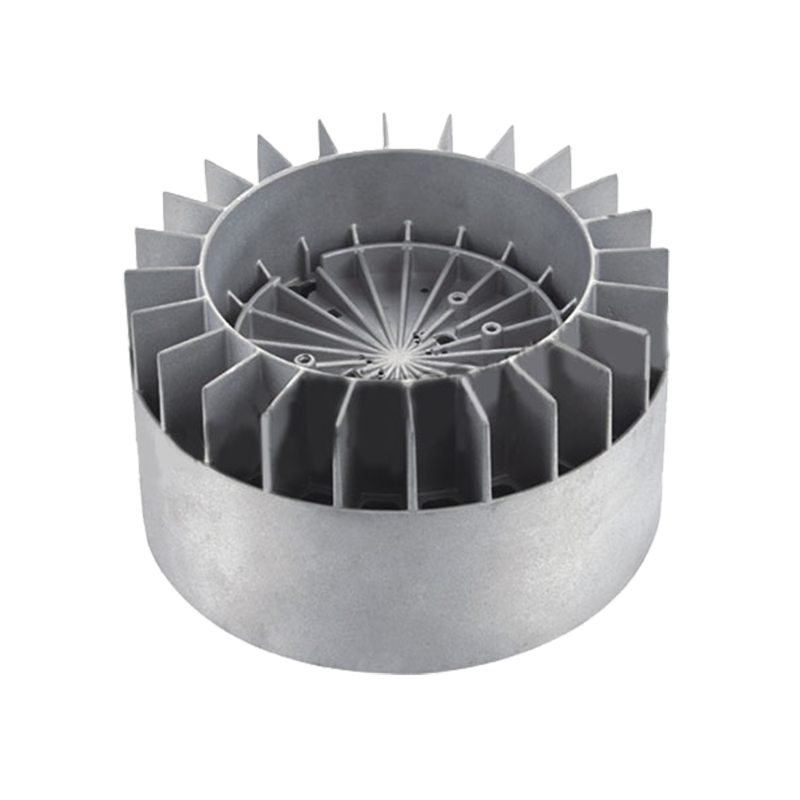
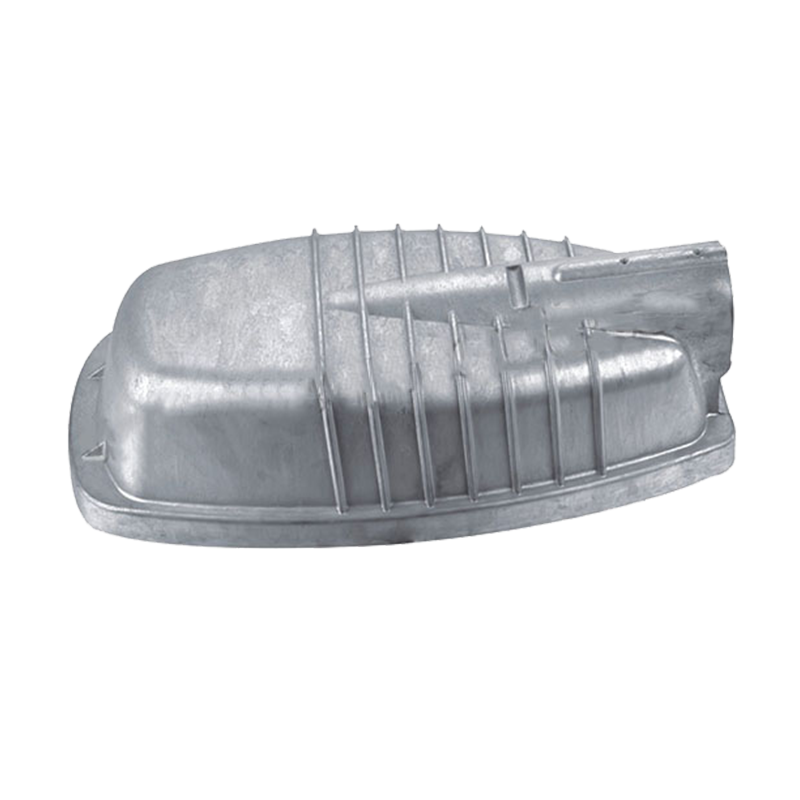
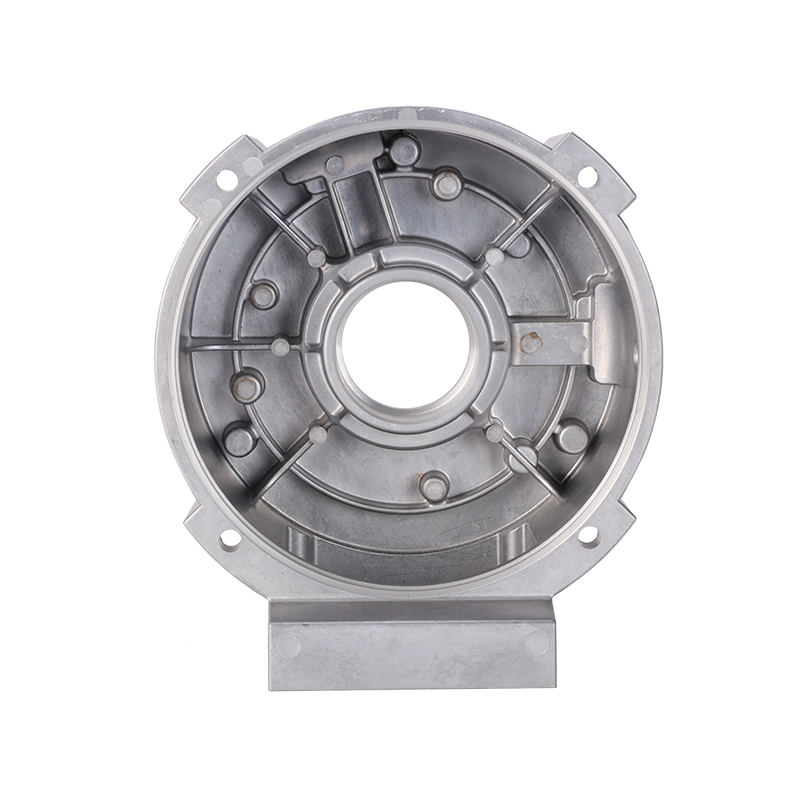
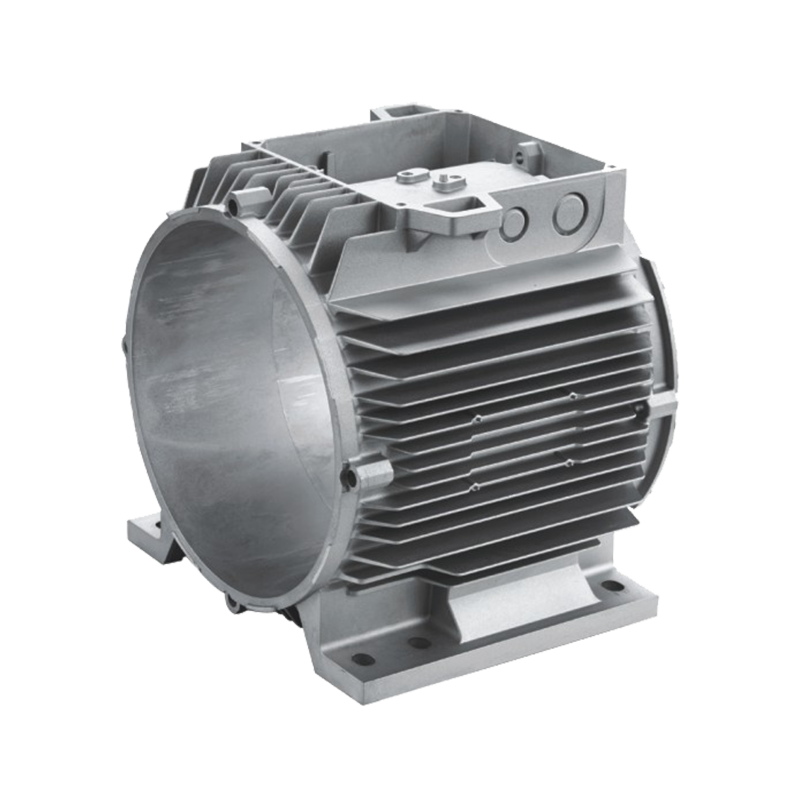
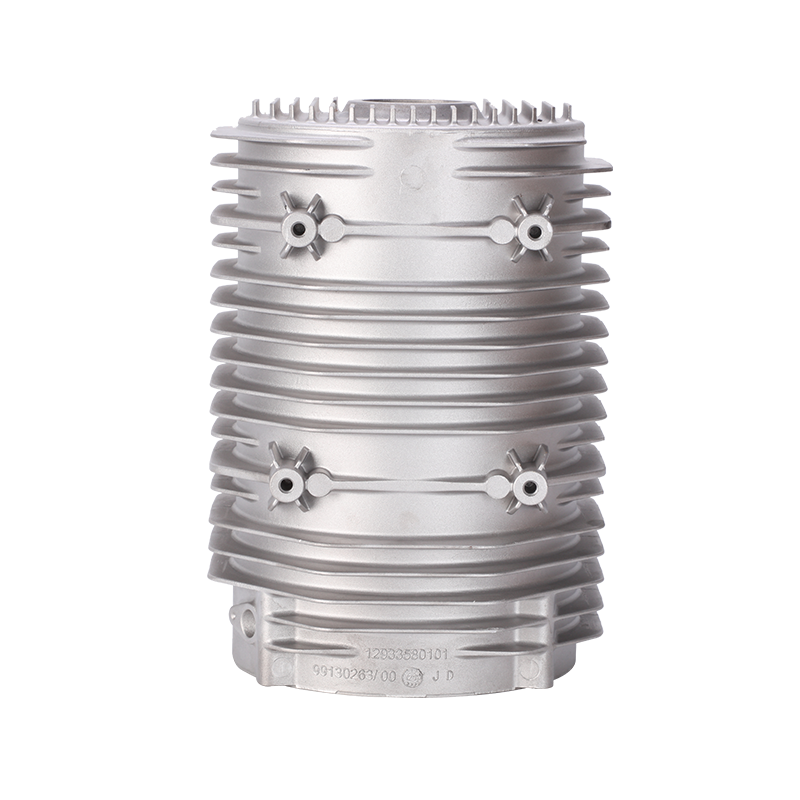
Jieda projektuje formę i produkuje część odlewaną ciśnieniowo pod jednym dachem, więc jeden zespół posiada oprzyrządowanie, odlewanie, obróbkę i wykańczanie. Poniżej możesz zapoznać się z wybranymi naszymi pracami.
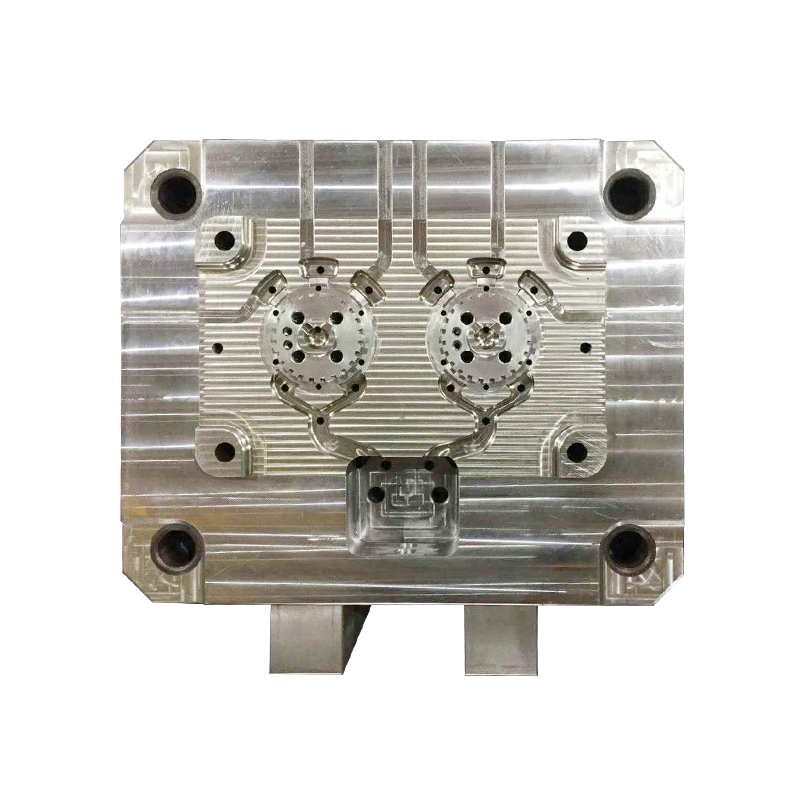 Formy do odlewania ciśnieniowego aluminium Dostosowane pod wysokim ciśnieniem Forma odlewnicza
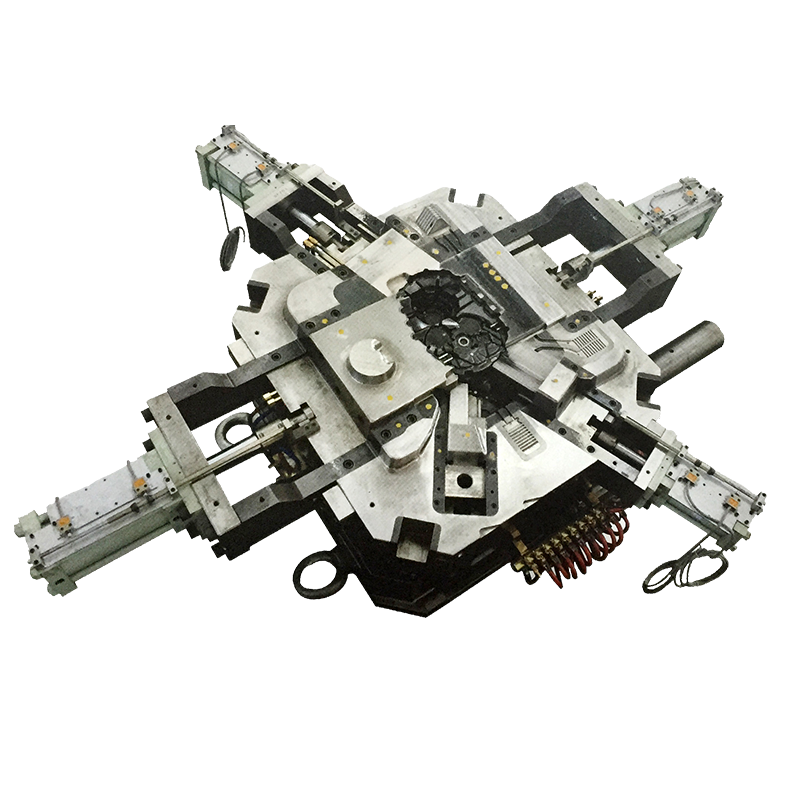 Formy do odlewania ciśnieniowego cynku Dostosowane Wysoka precyzja Forma odlewnicza
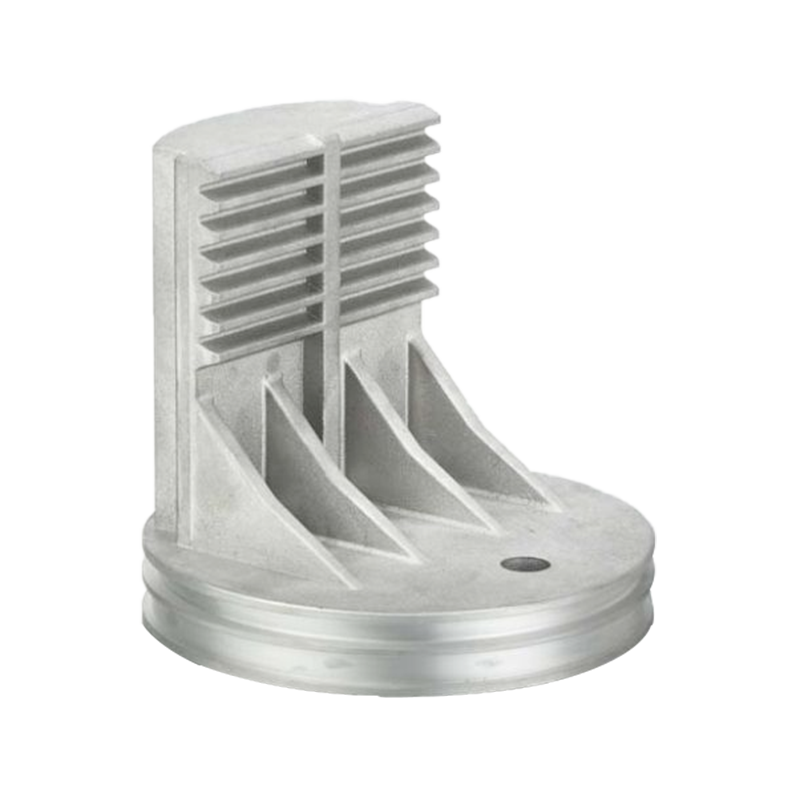
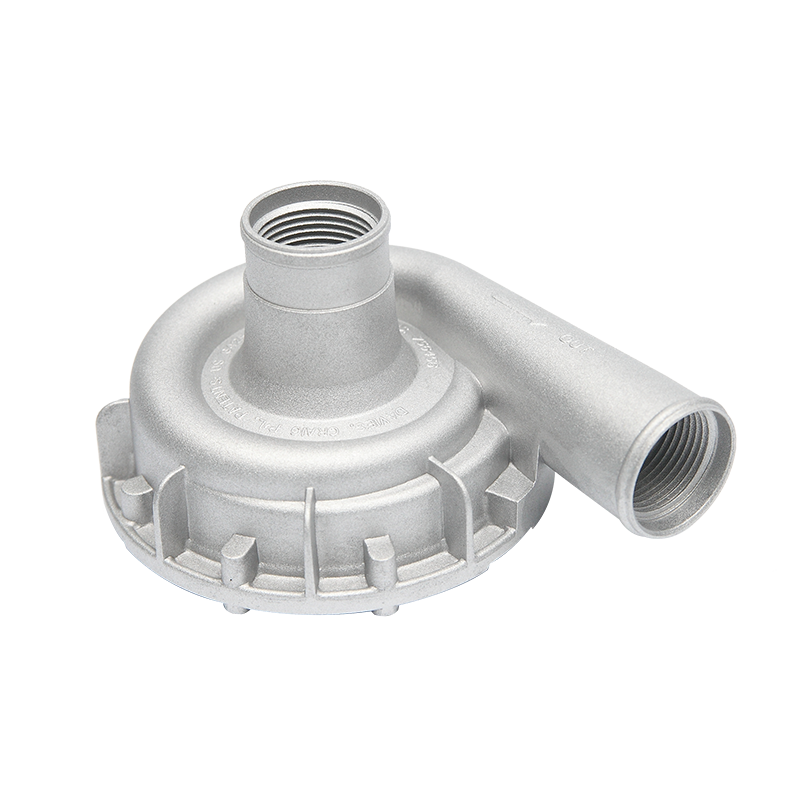 Lekka pompa wodna z odlewu ciśnieniowego z aluminium, obrobiona maszynowo, łatwa instalacja Części odlewane ciśnieniowo z aluminium
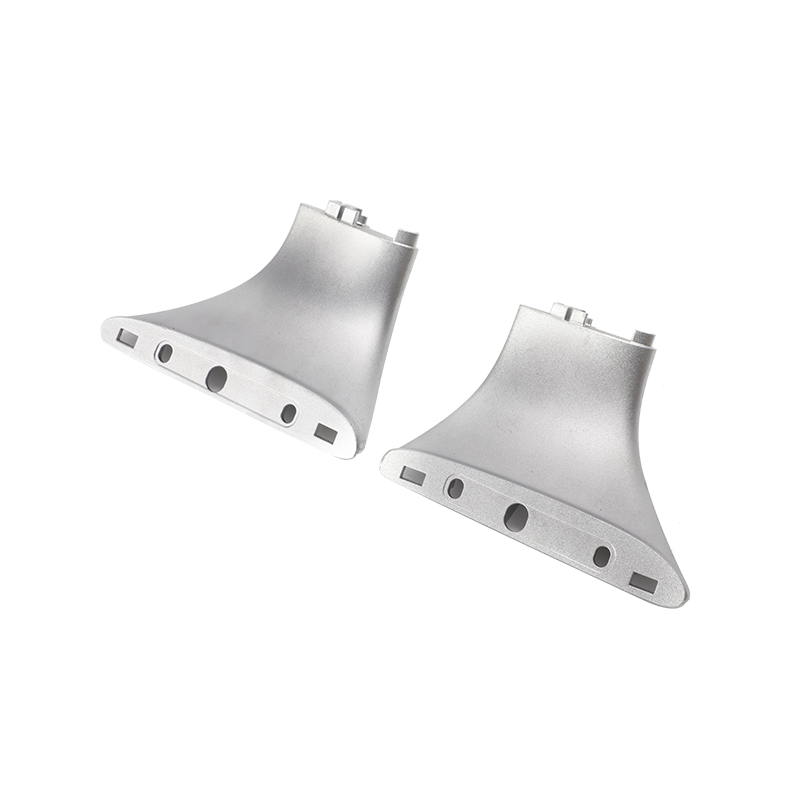 Wspornik bagażnika samochodowego z odlewu cynkowego Części odlewane ciśnieniowo z cynku
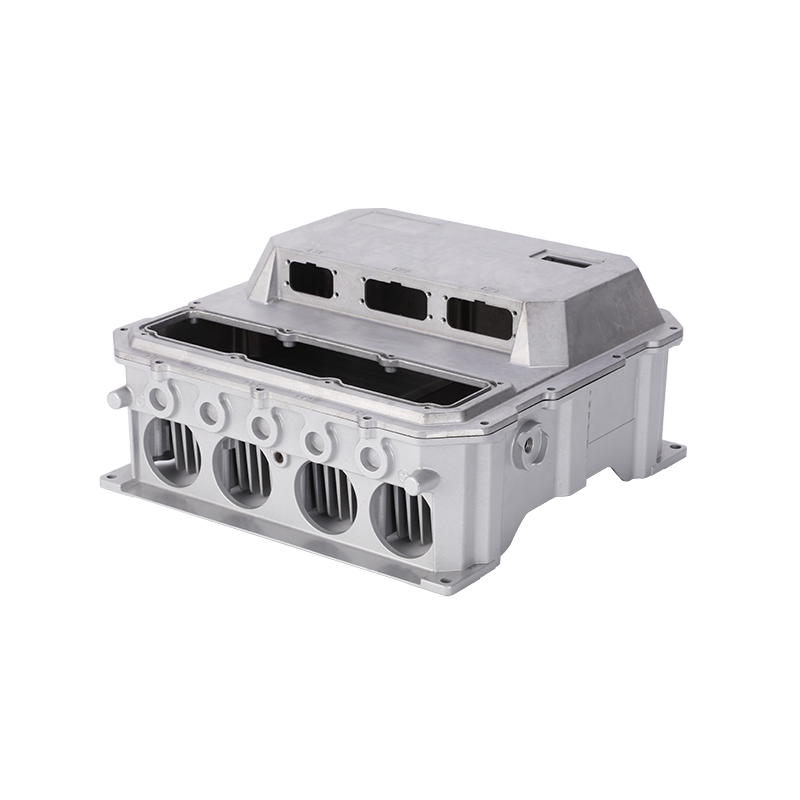
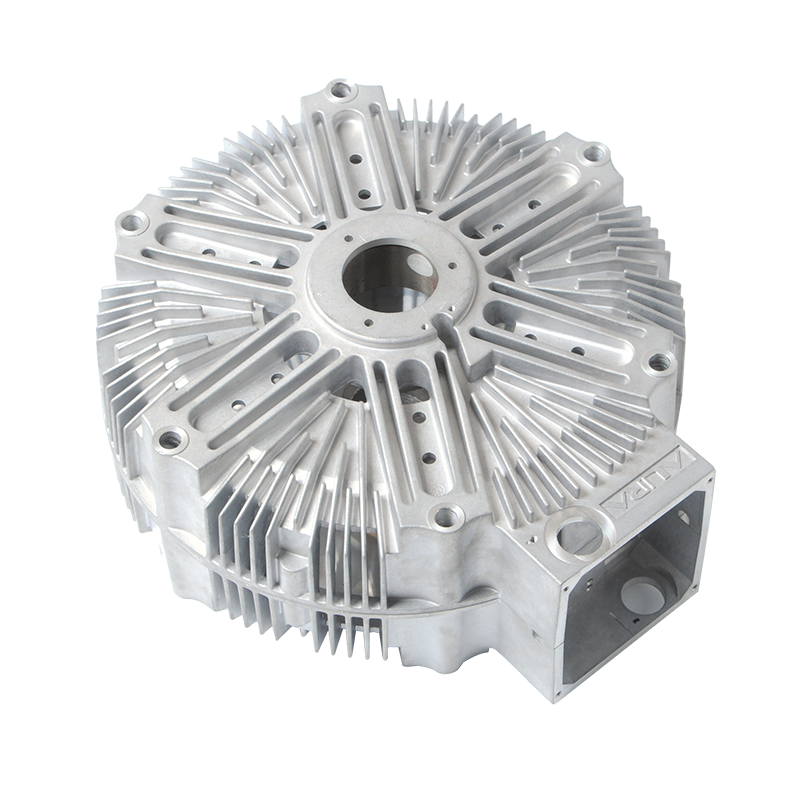
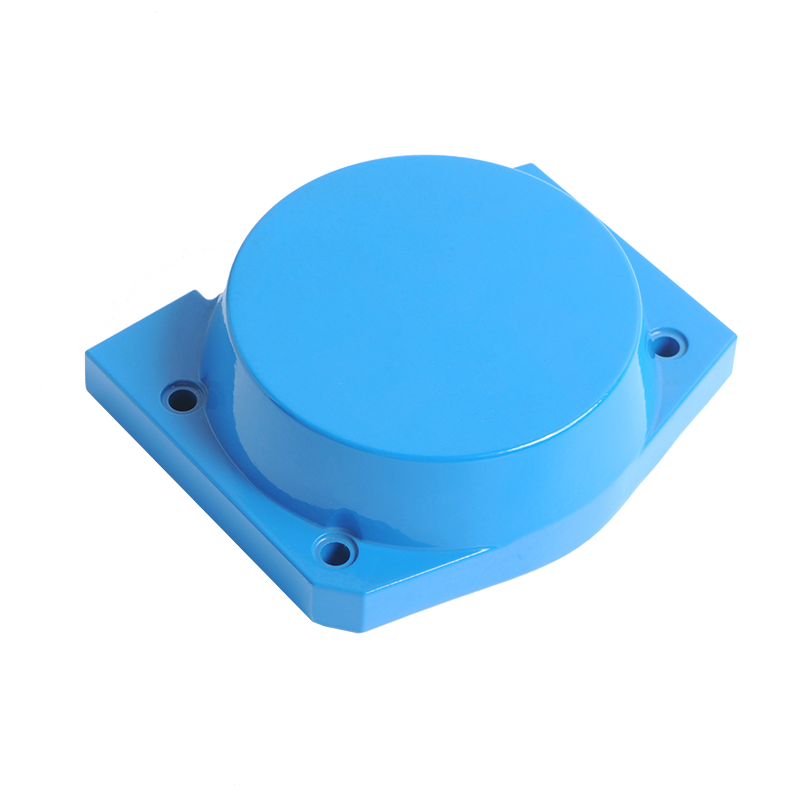
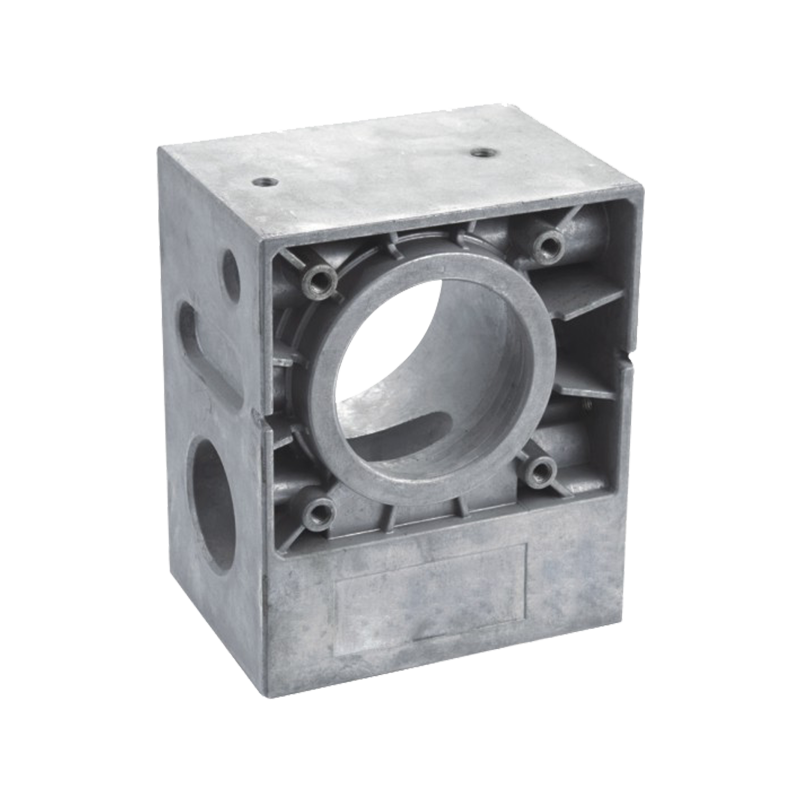 Obudowa napędu drzwi przemysłowych lub skrzyni biegów wózka widłowego z odlewu ciśnieniowego z aluminium Obudowy skrzyni biegów
Zdecyduj najpierw na podstawie rocznej objętości, następnie geometrii, a następnie materiału, ponieważ sama objętość eliminuje połowę opcji. Użyj czterech kart jako szybkiego filtra.
Najbardziej opłacalną metodą w przypadku precyzyjnych części metalowych jest zwykle odlewanie ciśnieniowe w celu uzyskania kształtu i CNC tylko w przypadku najważniejszych cech. Dzięki temu czas obróbki jest krótki, a jednocześnie można uzyskać ciasne pasowania w otworach, gwintach i powierzchniach uszczelniających.
Analiza przepływu CAD, CAM i CAE przewiduje porowatość i zimne zamknięcia przed cięciem stali.
Roztopiony stop wypełnia formę pod ciśnieniem i część zostaje wyrzucona.
Bramy, prowadnice i wypływkę usuwa się z surowego odlewu.
Otwory, gwinty i powierzchnie uszczelniające są obrabiane do ostatecznej tolerancji.
Stosuje się anodowanie, malowanie proszkowe lub galwanizację. Przeczytaj nasze przewodnik dotyczący zapytania ofertowego dotyczącego anodowania .
Kontrole wymiarowe oraz próby szczelności i ciśnienia potwierdzają każdą partię.
Najbardziej kosztownym błędem jest wybranie procesu na podstawie ceny prototypu, a nie wolumenu w całym cyklu życia. Unikaj tych pięciu wzorców.
Kompletne zapytanie ofertowe umożliwia dostawcy zarekomendowanie odpowiedniego procesu i wycenę go w jednej rundzie. Wyślij razem następujące elementy.
Tak przy głośności. Odlewanie ciśnieniowe zwykle staje się tańsze, gdy partia osiągnie kilka tysięcy sztuk, podczas gdy CNC jest tańsze w przypadku kilkuset sztuk lub mniej.
Nie samodzielnie. Tolerancje odlewu są luźniejsze niż tolerancje obróbki skrawaniem, dlatego krytyczne elementy są zwykle wykańczane na maszynie CNC po odlaniu.
Odlewanie ciśnieniowe zazwyczaj daje delikatniejszą, gęstszą powłokę na cienkich ściankach, ale wypełnianie pod wysokim ciśnieniem może uwięzić porowatość gazu. Dobra konstrukcja przepływu formy i wentylacja zmniejszają to ryzyko dla części konstrukcyjnych.
Czasami w przypadku części niekonstrukcyjnych o niskim obciążeniu cieplnym. Nie może zastąpić odlewu ciśnieniowego, gdzie wymagane jest odprowadzanie ciepła, ekranowanie EMI lub sztywność w temperaturze.
Wyślij swój rysunek i roczną ilość, a nasi inżynierowie powiedzą Ci, czy odlewanie ciśnieniowe, CNC czy metoda hybrydowa zapewnia najniższy całkowity koszt. Dowiedz się więcej o naszym Usługa OEM i ODM lub sprawdź Często zadawane pytania .
Poproś o wycenęCzy jesteś gotowy WSPÓŁPRACOWAĆ Z Jieną?
* Twój e -mail jest z nami bezpieczny, nie spamujemy.
Produkty
Informacje kontaktowe
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo