Zdobądź wycenę
Obrobiona maszynowo aluminiowa obudowa silnika nie przechodzi testu szczelności przy ciśnieniu 1,5 bara po 40 sekundach. Stop był zgodny ze specyfikacją, temperatura matrycy mieściła się w odpowiednim zakresie, a odlew przed obróbką wyglądał bez zarzutu. Przyczyną był gaz: powietrze, które dostało się do wnęki wraz z metalem i nie miało dokąd uciec, gdy część stwardniała.
Technologia odlewania próżniowego jest procesową odpowiedzią na tę porażkę, a jej zalety najłatwiej ocenić w kategoriach produkcyjnych: ilość złomu, wielkość wycieków i to, co można zrobić z częścią po odlaniu.
Wniosek pierwszy: poprzez opróżnienie wnęki matrycy przed i podczas wtrysku, odlewanie próżniowe tnie uwięziony gaz do ułamka poziomu konwencjonalnego odlewania pod wysokim ciśnieniem (HPDC). Ta jedna zmiana przynosi najwięcej korzyści: mniej defektów porowatości gazowej, szczelne odlewy, praktyczną drogę do obróbki cieplnej i spawania T6, cieńsze ścianki, czystsze powierzchnie po odlewie i niższy koszt w przeliczeniu na zaakceptowaną część. Kompromisem jest złożoność narzędzi: uszczelnione matryce, zawory próżniowe i zdyscyplinowana konserwacja.
W konwencjonalnej maszynie z zimną komorą komora jest wypełniona powietrzem pod ciśnieniem atmosferycznym, gdy tłok zaczyna szybko działać. Metal wchodzi do bramy z prędkością 30–60 m/s, a powietrze ma milisekundy na ucieczkę przez otwory wentylacyjne o głębokości zwykle 0,1–0,2 mm. Otwory wentylacyjne zatykają się lub zatykają pozostałościami środka antyadhezyjnego, a wszystko, co pozostaje, staje się porowatością gazową.
System próżniowy dodaje zawór w matrycy, który łączy wnękę ze zbiornikiem próżniowym. Wgłębienie jest pompowane podczas powolnego strzału, przed rozpoczęciem szybkiego strzału, a zawór zamyka się po nadejściu metalowego czoła. Intensyfikacja przebiega wówczas dokładnie tak, jak w przypadku normalnego ujęcia.
Powszechne są dwa poziomy. Systemy wspomagane próżnią podciągają komorę do ciśnienia bezwzględnego około 200–500 mbar i podtrzymują głównie otwory wentylacyjne. Systemy wysokopróżniowe osiągają ciśnienie 50-100 mbarów i są wersją, która zmienia przeznaczenie odlewu. O tym, czy któryś z nich zadziała, decydują dwa szczegóły: poziom podciśnienia należy mierzyć na matrycy, a nie na pompie, ponieważ zużyta uszczelka ukrywa problem; a podciśnienie nie zastępuje odpowietrzania, zmniejsza ilość powietrza, jaką muszą przejść otwory wentylacyjne, co ogranicza powstawanie wypływów i zatykanie.
| Parametr | Konwencjonalny HPDC | Wspomagane próżniowo | Odlewanie ciśnieniowe w wysokiej próżni |
|---|---|---|---|
| Ciśnienie w komorze przed wypełnieniem | około 1000 mbarów | 200-500 mbarów | 50-100 mbar |
| Zawartość gazu w odlewie | 10-20 cm³/100 g | 5-10 cm³/100 g | 2-5 cm3/100 g |
| Typowa grubość ścianki | 2,0-3,0 mm | 1,5-2,5 mm | 1,2-1,8 mm |
| Obróbka cieplna T6 | niepraktyczne, pęcherze | ograniczone | wykonalne na odpowiednich stopach |
| Szczelność ciśnieniowa | często wymaga impregnacji | zwykle akceptowalne | niezawodnie szczelne |
| Względny koszt matrycy | linia bazowa | plus 5-15% | plus 10-25% |
| Koncentracja na utrzymaniu | otwory wentylacyjne, środek antyadhezyjny | uszczelki, zawór | uszczelki, zawór, vacuum monitoring |
Przecięcie powietrza we wnęce nie powoduje usunięcia wszystkich porów; Porowatość skurczowa wynikająca ze złego bilansu cieplnego stanowi odrębny problem. Usuwa duże, nieregularne pory gazowe, które powodują większość odrzuceń, i są one widoczne w pięciu miejscach.
Zawartość gazu w dobrze kontrolowanym śrucie pod wysoką próżnią zwykle spada z 10-20 cm3 na 100 g metalu do 2-5 cm3, a gęstość wzrasta o około 1-2%. Wskaźniki odrzucenia radiograficznego wykazują tę samą tendencję.
Obudowy, korpusy zaworów, pokrywy akumulatorów i miski olejowe ocenia się na podstawie szybkości wycieku, a nie wyglądu. Konwencjonalne odlewy często wymagają impregnacji żywicą, co powoduje dodatkowe ryzyko uszkodzenia zależne od temperatury. Odlewy próżniowe zwykle utrzymują ciśnienie w stanie odlanym, więc test szczelności weryfikuje, a nie naprawia.
Obróbka roztworem T6 w temperaturze około 500°C powoduje rozszerzanie się uwięzionego gazu i powstawanie pęcherzy w konwencjonalnym odlewie ciśnieniowym. Przy zawartości gazu rzędu niskich jednocyfrowych odpowiednich stopów konstrukcyjnych można poddawać obróbce cieplnej i spawać metodą MIG, TIG lub spawanie laserowe z akceptowalnym wzrostem porów.
Niższe przeciwciśnienie powodowane przez uwięzione powietrze pozwala metalowi wypełniać cienkie sekcje w bardziej przewidywalny sposób, więc ściany o grubości 1,2–1,8 mm zastępują ściany o grubości 2,5–3,0 mm. Spadek materiału obrabianego i ciężaru oraz mniejsza liczba otworów na powierzchni oznacza mniej pęcherzy po malowaniu proszkowym lub anodowaniu.
Zysk nie jest tańszym ujęciem, jest tańszą, dobrą częścią. Wskaźnik odrzutów w zakładach zwykle spada z 5–8% do 1–3%, a ponieważ defekty są wykrywane na podstawie badania rentgenowskiego lub testu szczelności, a nie obróbki CNC, wartość utracona na odrzucony element gwałtownie spada.
Odlewanie ciśnieniowe opłaca się tam, gdzie ściany są cienkie, geometria jest złożona lub część musi wytrzymać ciśnienie lub przetrwać obróbkę cieplną. W księdze zamówień dominują trzy grupy.
Obudowy łączą w sobie dużą powierzchnię projektowaną, cienkie ścianki, kołnierze uszczelniające i rygorystyczne limity wycieków. Porowatość na kołnierzu lub spoinie jest kwestią bezpieczeństwa, a nie kosmetyczną. Strona projektowa jest omówiona w naszej nocie w jaki sposób obudowy i pokrywy akumulatorów przyczyniają się do bezpieczeństwa pojazdów nowych źródeł energii .
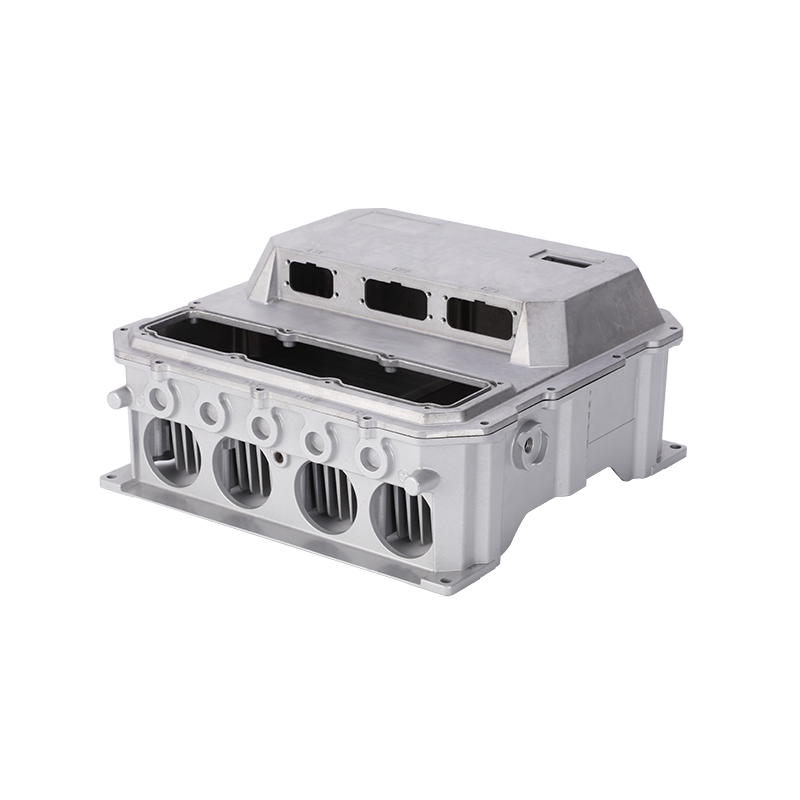
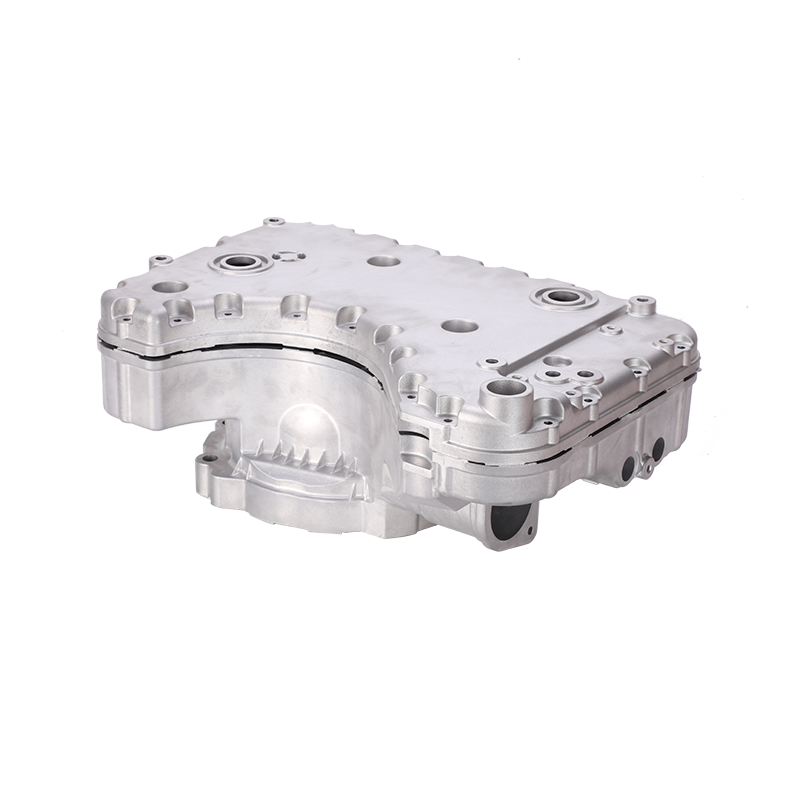
 Obudowa i pokrywa akumulatora do pojazdów nowej energii/samochodu elektrycznego Obudowa i pokrywa akumulatora do pojazdów nowej energii/samochodu elektrycznego Zobacz produkt →
Części te muszą utrzymywać koncentryczne gniazda łożysk, odprowadzać ciepło i często integrować kanały chłodzące. Gęstszy metal wokół gniazd łożysk i powierzchni uszczelniających zmniejsza naddatek obróbkowy i odpady po obróbce.
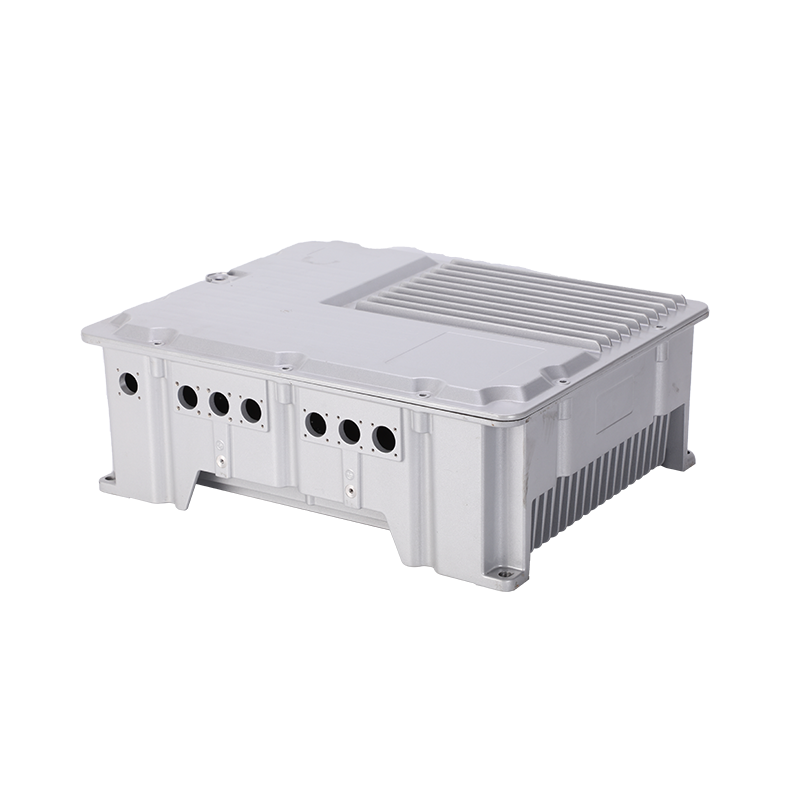
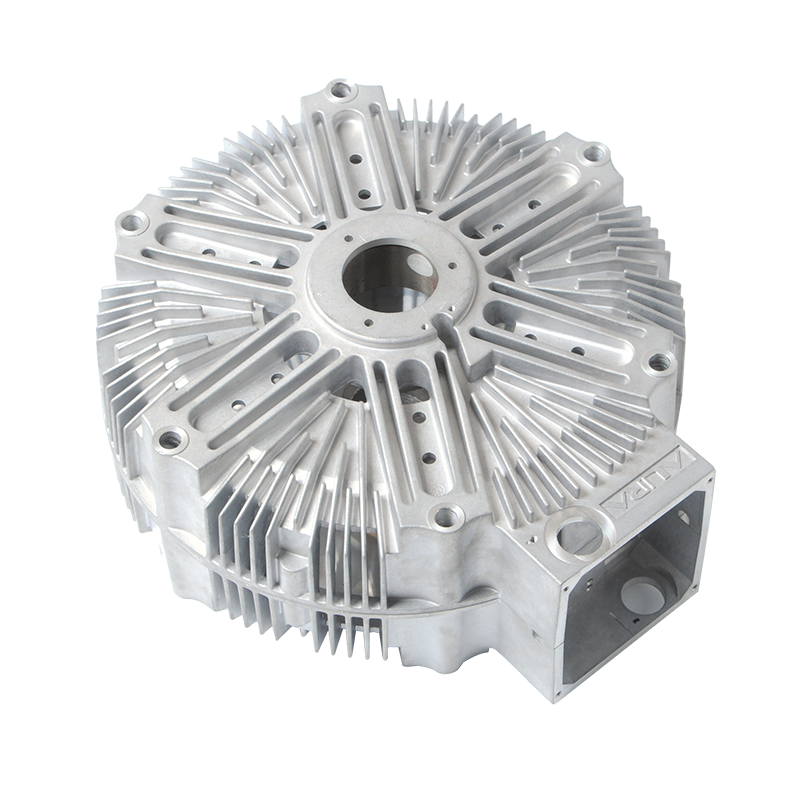
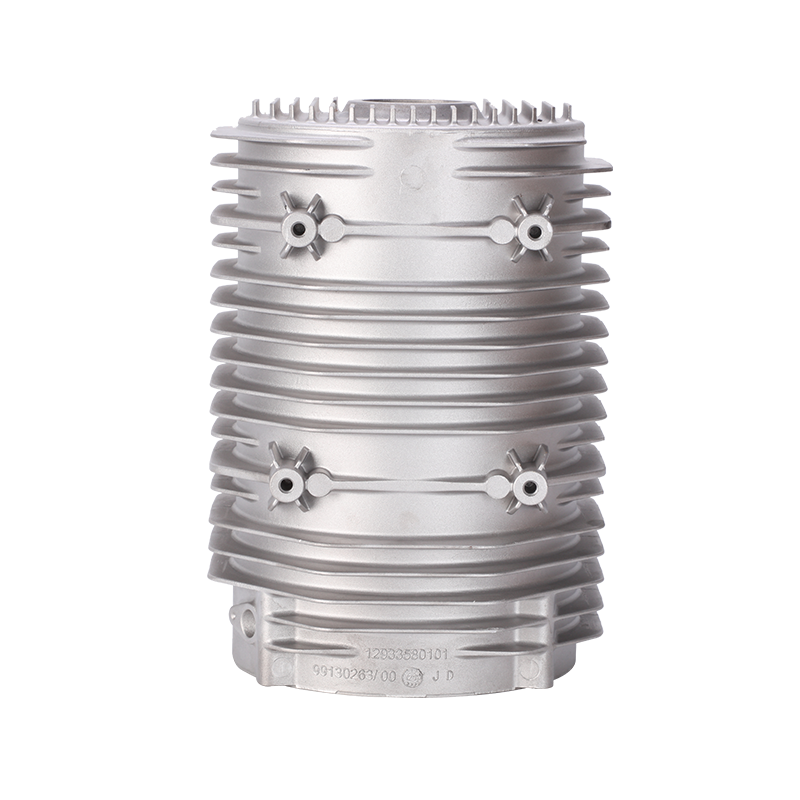
 Obudowa silnika elektrycznego Rama stojana Odlew aluminiowy Obudowa silnika elektrycznego Rama stojana Odlew aluminiowy Zobacz produkt →
Obudowy i radiatory diod LED, elementy przekładni i podnośników, zawory sterujące i części pneumatyczne kierują się tą samą logiką: cieńsze ścianki, mniej dziur po pokryciu, lepsza szczelność ciśnieniowa.
Orientacyjny podział prac wspomaganych podciśnieniem i prac wysokopróżniowych w mieszanym arkuszu zamówień motoryzacyjnym i przemysłowym.
Kupujący, którzy traktują próżnię jako uniwersalne ulepszenie, zwykle płacą za oprzyrządowanie, z którego nie mogą skorzystać. Warto mieć jasność co do granic.
Proces przynosi rezultaty tylko wtedy, gdy wspiera to specyfikacja zakupu. W zapytaniu warto wpisać cztery punkty.
Ningbo Jieda Molding & Machine buduje matryce aluminiowe i cynkowe oraz odlewy części w swoim zakładzie w Beilun, dysponując własną obróbką CNC, malowaniem proszkowym i anodowaniem, certyfikatem IATF16949 oraz maszynami z zimną komorą od 200 do 1600 ton. Strona formy w tym łańcuchu to miejsce, w którym program próżniowy wygrywa lub przegrywa.
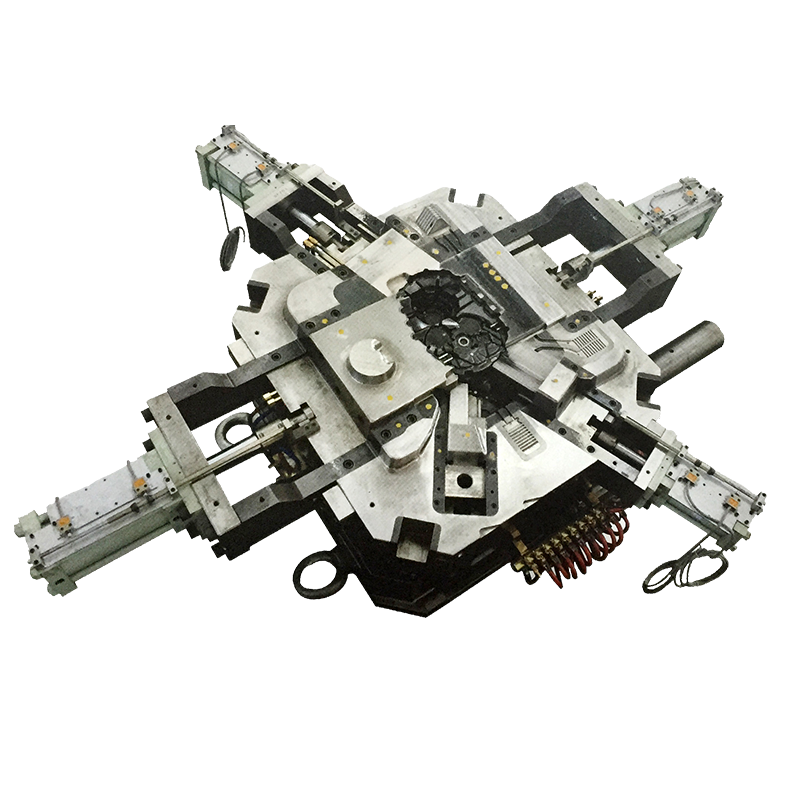
 Formy do odlewania ciśnieniowego aluminium Dostosowane pod wysokim ciśnieniem Formy do odlewania ciśnieniowego aluminium Dostosowane pod wysokim ciśnieniem Zobacz produkt →
Możesz przeczytać więcej na temat firmy i jej działalności związanej z odlewaniem ciśnieniowym jeśli chcesz sprawdzić pojemność lub dopasowanie sprzętu.
Nie. W procesie odlewania wspomaganego próżnią wykorzystuje się niewielką próżnię, zwykle 200–500 mbar, głównie do wspomagania otworów wentylacyjnych. Odlewanie wysokopróżniowe zwiększa ciśnienie w komorze do 50-100 mbar i jest to wersja, która zapewnia realistyczną obróbkę cieplną, spawanie i niezawodną szczelność ciśnieniową. Kiedy dostawca podaje informację o odlewaniu próżniowym, poproś o zmierzone ciśnienie we wnęce.
Standardowe stopy Al-Si, takie jak A380 lub ADC12, zyskują głównie na współczynniku złomu i jakości powierzchni. Stopy konstrukcyjne o niskiej zawartości żelaza i kontrolowanego manganu, stosowane na części cienkościenne i poddawane obróbce cieplnej, zyskują znacznie więcej; z tego powodu opracowano systemy wysokiej próżni. Stopy cynku można również odlewać w próżni, ale korzyść jest mniejsza, ponieważ cynk łatwiej płynie.
Nie. Zmniejsza to prawdopodobieństwo wystąpienia dużych porów gazowych, ale nadal występuje porowatość skurczowa, zimne zamknięcia i wtrącenia. Większość programów pobiera próbki rentgenowskie i przeprowadza 100% testy szczelności części szczelnych, a zamiast tego wykorzystuje dziennik próżni do wykazania stabilności procesu.
Jeśli część musi wytrzymać ciśnienie, zostać poddana obróbce cieplnej lub spawana, zwykle tak; alternatywą jest inny proces lub etap impregnacji. W przypadku prostej, grubościennej części bez ciśnienia dodatkowe 10–25% kosztu matrycy rzadko się zwraca.
Zaleta odlewania próżniowego nie jest jedną cechą. Jest to zmiana w tym, co proces może obiecać: odlew wytrzymuje ciśnienie, wytrzymuje cykl obróbki cieplnej, przyjmuje powłokę bez powstawania pęcherzy i umożliwia obróbkę z przewidywalnym współczynnikiem odrzutów. Jeśli Twoja następna część zostanie oceniona na podstawie testu szczelności lub wymagań dotyczących zmęczenia, warto zapłacić za tę zmianę. Jeśli jest to nawias, to prawdopodobnie nim nie jest.
Czy jesteś gotowy WSPÓŁPRACOWAĆ Z Jieną?
* Twój e -mail jest z nami bezpieczny, nie spamujemy.
Produkty
Informacje kontaktowe
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo