Zdobądź wycenę
Kiedy inżynier ds. zakupów przynosi nową część aluminiową do formowni, pierwszym praktycznym pytaniem nie jest to, który proces odlewania jest „lepszy” w teorii. Zależy to od tego, czy odlewanie ciśnieniowe pod wysokim lub niskim ciśnieniem może osiągnąć docelowy koszt części, grubość ścianki i limity porowatości przy wymaganej rocznej objętości. Odpowiedź jest krótka: właściwy proces to taki, który jest zgodny z księgą zamówień. W przypadku, gdy czas cyklu i powtarzalność wymiarowa zmniejszają koszty na dużą skalę, dominuje odlewanie ciśnieniowe pod wysokim ciśnieniem. Odlewanie pod niskim ciśnieniem sprawdza się tam, gdzie gazoszczelność, możliwość obróbki cieplnej i integralność mechaniczna są ważniejsze niż prędkość.
Podczas odlewania pod wysokim ciśnieniem stopione aluminium jest wtryskiwane do matrycy ze stali hartowanej pod ciśnieniem znacznie wyższym niż w systemach niskociśnieniowych. Szybkość wtrysku jest niezwykle duża, co powoduje niemal natychmiastowe wypełnienie ubytku. Ta prędkość stwarza dwa efekty.
Po pierwsze, zapewnia doskonałe wykończenie powierzchni i wąskie tolerancje wymiarowe. Po drugie, pozwala na uzyskanie bardzo cienkich ścianek, często do 0,5 mm, co jest główną zaletą w przypadku lekkich części samochodowych i elektronicznych. Czas cyklu może wynosić od 30 do 90 sekund, co czyni proces wysoce produktywnym w przypadku serii mierzonych w dziesiątkach tysięcy części rocznie.
Kompromisem jest porowatość. Szybki wtrysk zatrzymuje powietrze i gaz wewnątrz odlewu. Może to pogorszyć właściwości mechaniczne i gazoszczelność. Z tego powodu wiele odlewów ciśnieniowych wymaga impregnacji lub innych etapów uszczelniania, zanim będą mogły być stosowane w zastosowaniach płynnych lub ciśnieniowych.
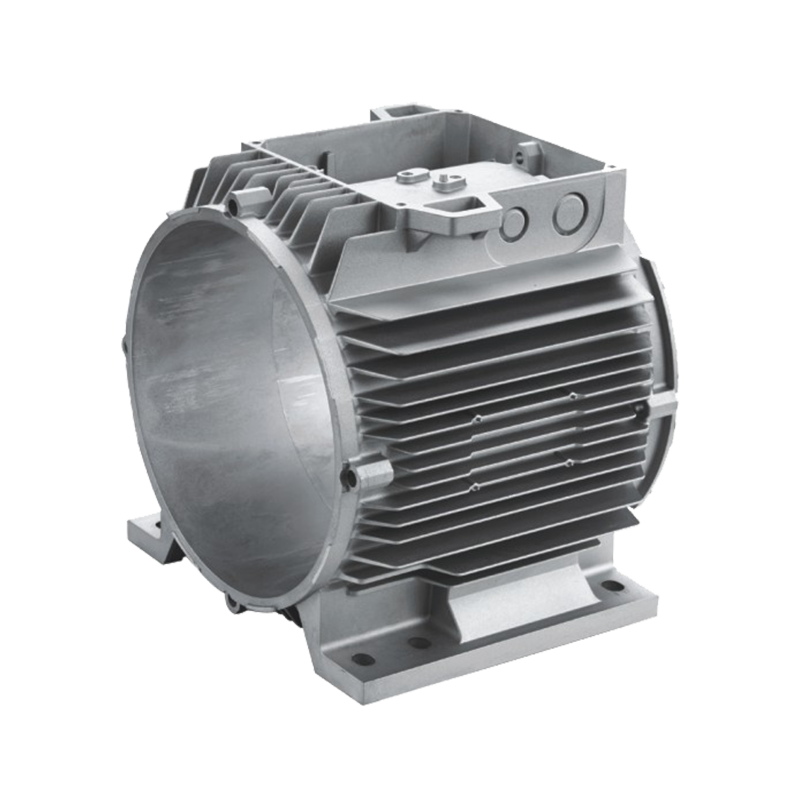
Obudowy silników samochodowych, obudowy akumulatorów i obudowy lamp LED to klasyczne przykłady części, w przypadku których sprawdza się odlewanie ciśnieniowe pod wysokim ciśnieniem.
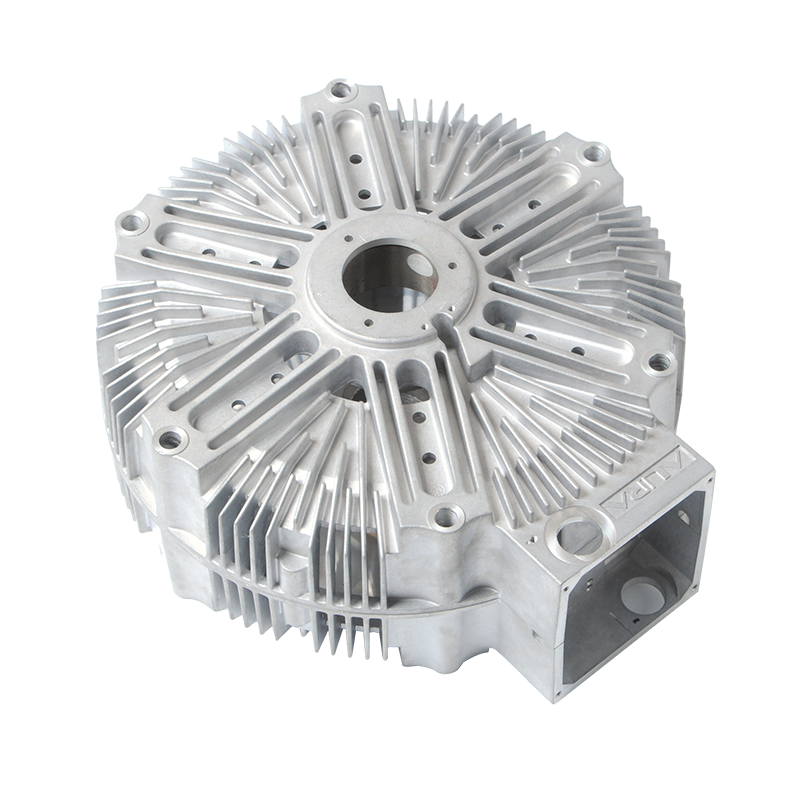
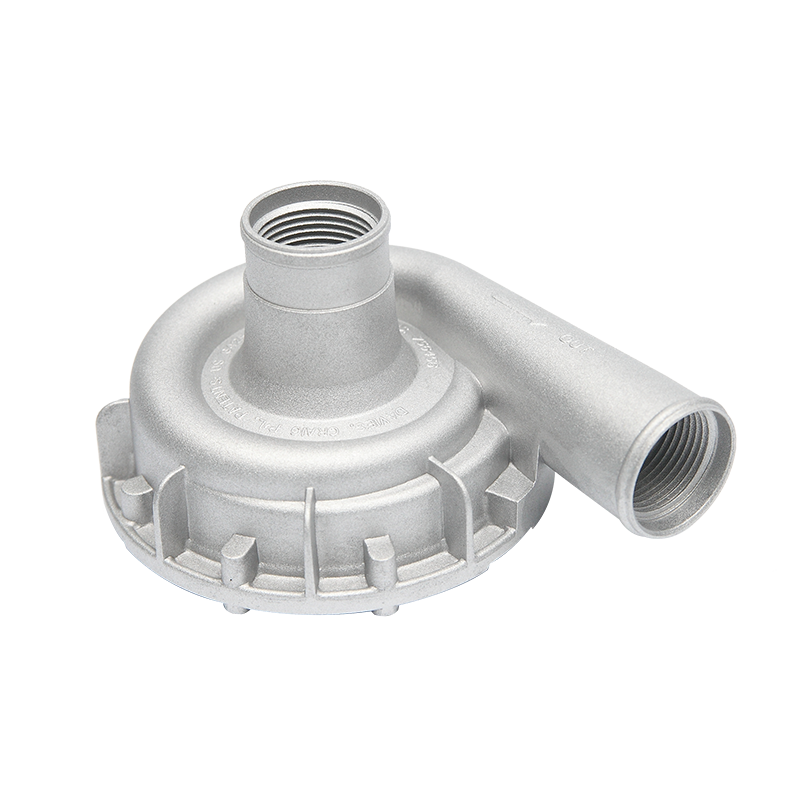
 Obudowa silnika samochodowego z odlewu ciśnieniowego aluminium Ta obudowa silnika jest odpowiednia do zastosowań wymagających ochrony i wsparcia wewnętrznych elementów silnika. Konstrukcja ze stopu aluminium pomaga poprawić wydajność i żywotność silnika, co czyni go niezawodnym wyborem do zastosowań motoryzacyjnych. Zobacz produkt →
Odlewanie ciśnieniowe pod niskim ciśnieniem wykorzystuje znacznie delikatniejszą siłę wypełniającą. Sprężone powietrze pod ciśnieniem od 0,3 do 1,5 bara wypycha stopiony metal z uszczelnionego tygla przez rurę wznośną do formy. Metal unosi się powoli, co zapewnia stabilny przepływ i niską turbulencję.
Dzięki temu stabilnemu wypełnieniu odlewy niskociśnieniowe cieszą się dobrą opinią ze względu na niezawodność konstrukcyjną. Ponieważ metal jest wypychany od dołu, matryca wypełnia się od dołu do góry, a krzepnięcie następuje w sposób umożliwiający ciągłe dostarczanie skurczu. Porowatość jest znacznie niższa. Właściwości mechaniczne, zwłaszcza wydłużenie i wytrzymałość zmęczeniowa, są lepsze niż w przypadku typowych odlewów wysokociśnieniowych.
Niskie ciśnienie jest również naturalnym wyborem, gdy część musi zostać poddana obróbce cieplnej. Ponieważ odlew ma mniej kieszeni gazowych, aluminium może reagować na odpuszczanie T6 bez powstawania pęcherzy i uszkodzeń wewnętrznych. Wadą jest szybkość: czasy cykli trwają od 5 do 15 minut, a matryce nie wytrzymują tylu strzałów, co matryce wysokociśnieniowe.
Z tego powodu odlewanie niskociśnieniowe jest wybierane w przypadku dużych, grubościennych części, elementów zawieszenia konstrukcyjnego i kół, gdzie wytrzymałość i solidność przewyższają wydajność.
Poniższa tabela podsumowuje różnice operacyjne, które mają największe znaczenie przy podejmowaniu decyzji dotyczących wyceny i narzędzi.
| Parametr | Odlewanie pod wysokim ciśnieniem | Odlewanie pod niskim ciśnieniem |
|---|---|---|
| Ciśnienie napełniania | 14–70 MPa | 0,3–1,5 bara |
| Typowy czas cyklu | 30–90 s | 5–15 minut |
| Umrzyj życiem | 50 000–100 000 strzałów | 20 000–50 000 strzałów |
| Minimalna grubość ścianki | 0,5–1,0 mm | 2,0–3,0 mm |
| Poziom porowatości | Wyżej | Niski |
| Gazoszczelność | Często wymaga impregnacji | Naturalnie lepiej |
| Obróbka cieplna | Ograniczona | Kompatybilny z T6 |
| Inwestycja sprzętowa | Około 4× niskie ciśnienie | Niskier initial cost |
Roczny wolumen jest pierwszym filtrem. Kiedy prognoza sięga około 50 000 do 100 000 sztuk rocznie, odlewanie ciśnieniowe pod wysokim ciśnieniem zwykle zapewnia najniższy koszt jednostkowy. Matryca szybko się amortyzuje, a szybki cykl pozwala na skrócenie czasu pracy i pracy maszyny. Poniżej tego progu koszt matrycy wysokociśnieniowej może się nie zwrócić.
Grubość ścianki to drugi filtr. Cienkościenne, jednolite sekcje są podstawą odlewania pod wysokim ciśnieniem. Części o grubych przekrojach, głębokich żebrach lub nierównym rozmieszczeniu ścianek lepiej nadają się do pracy przy niskim ciśnieniu, ponieważ wolniejsze wypełnienie umożliwia równomierny skurcz wsadu metalu.
Tolerancja jest trzecim filtrem. Odlewanie ciśnieniowe pod wysokim ciśnieniem zapewnia powtarzalność wymiarową całego odlewu. Niskie ciśnienie powoduje mniejsze naprężenia szczątkowe, ale stabilność wymiarowa zależy bardziej od kontroli termicznej matrycy.
Obudowy akumulatorów do pojazdów elektrycznych ilustrują te wybory. Potrzebują cienkich ścianek, aby zaoszczędzić na wadze, wysokiej powtarzalności wymiarowej podczas montażu i wystarczającej wytrzymałości mechanicznej, aby chronić ogniwa. W praktyce produkuje się je metodą odlewania ciśnieniowego w dużych ilościach.
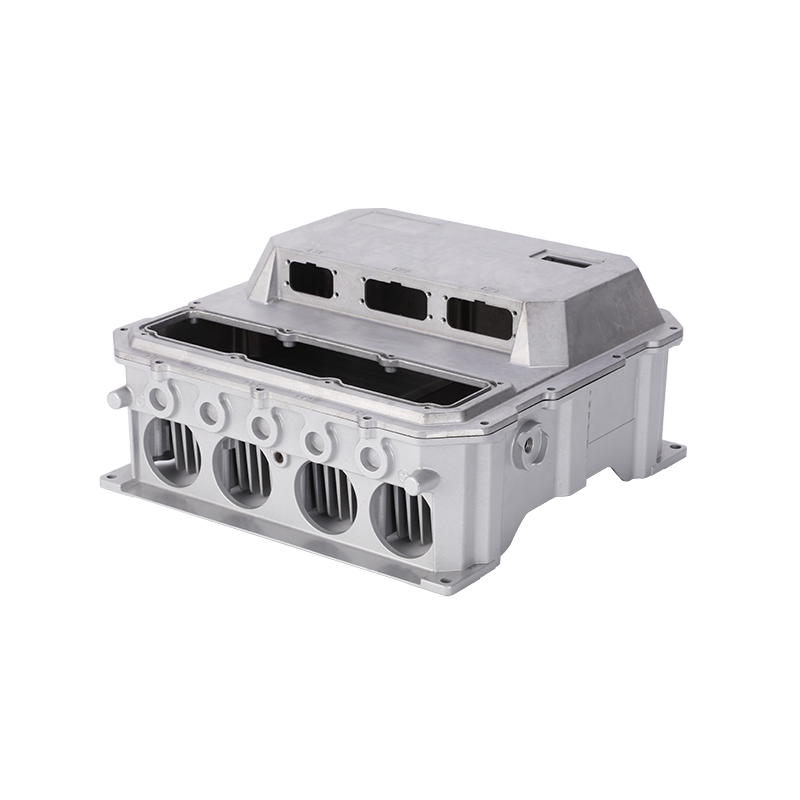
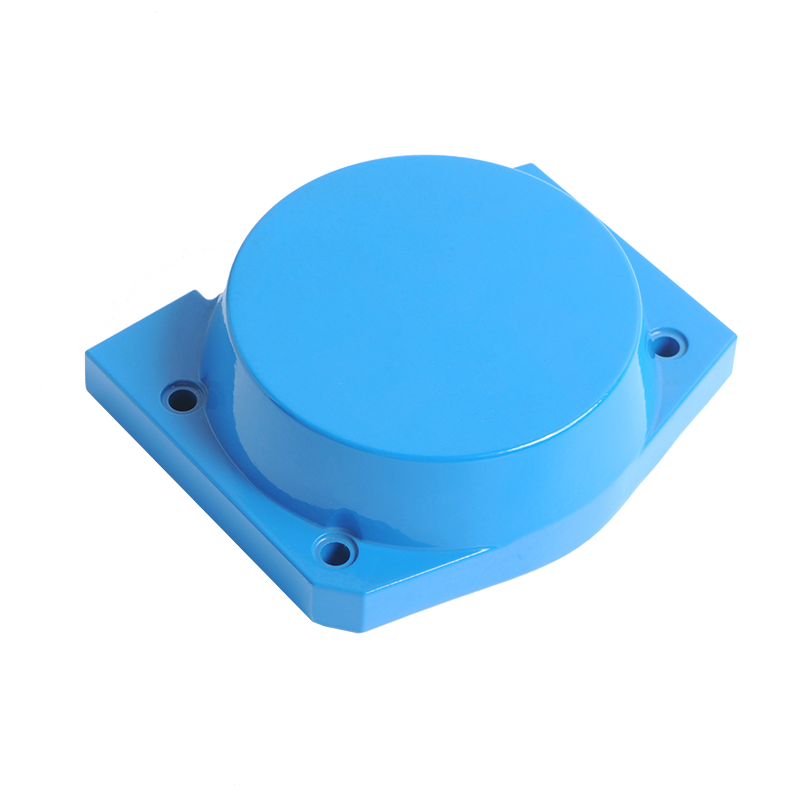
 Obudowa i pokrywa akumulatora z odlewanego ciśnieniowo aluminium do pojazdów elektrycznych Ta obudowa akumulatora zapewnia wysoką wytrzymałość, szczelność i odprowadzanie ciepła, co jest kluczowe dla ochrony ogniw. Lekka konstrukcja i łatwa instalacja ułatwiają wydajny montaż i konserwację pojazdów elektrycznych. Zobacz produkt →
Więcej informacji na temat porównania metod odlewania aluminium można znaleźć w naszym wyjaśnieniu odlewanie piaskowe, odlewanie ciśnieniowe i odlewanie metodą inwestycyjną .
Łatwo jest porównać ceny dwóch maszyn, ale o wyborze projektu decyduje całkowity koszt części odlewanej. Wysokociśnieniowa maszyna do odlewania ciśnieniowego może kosztować około cztery razy więcej niż system niskociśnieniowy, jednak różnica ta zanika, gdy zostanie rozłożona na setki tysięcy strzałów.
Koszt matrycy ma podobną krzywą. Matryce wysokociśnieniowe są wykonane z hartowanej stali narzędziowej i mają krótszą żywotność w skali. Matryce niskociśnieniowe są lżejsze i tańsze, co czyni je atrakcyjnymi do testów pilotażowych lub rozwoju produktu. Jeśli projekt części wciąż się zmienia, próba matrycy niskociśnieniowej daje więcej miejsca na iteracje bez konieczności stosowania całkowicie drogiego narzędzia.
Operacje wtórne również przechylają skalę. Części z porowatością gazową mogą odrzucić więcej podczas obróbki lub przeciekać podczas prób ciśnieniowych. Odlewy niskociśnieniowe mają tendencję do czyszczenia maszynowego i wymagają mniejszej impregnacji. W przypadku komponentów, które są później malowane proszkowo lub anodowane, jakość powierzchni rozpoczyna się w procesie odlewania, a nie na linii wykańczającej.
Nie bez zmiany ekonomii. W obu procesach często można uzyskać tę samą geometrię, ale czas cyklu, poziom porowatości i profil grubości ścianki będą różne. Niskie ciśnienie może zastąpić wysokie, gdy objętość części spada, a konstrukcja skupia się na wytrzymałości i szczelności, a nie na przepustowości.
Odlewanie pod wysokim ciśnieniem jest silniejszym kandydatem. Wysoka prędkość wtrysku pozwala szybko wypełnić cienkie przekroje, zanim metal stwardnieje. Niskie ciśnienie utrudniałoby dotarcie do bardzo cienkich, długich żeber bez stosowania wyższych ciśnień lub dodawania prowadnic zasuwowych.
Tylko wtedy, gdy koszt oprzyrządowania jest dzielony w ramach programu. W przypadku małych partii niskie ciśnienie zapewnia tańszą matrycę i prostszą konfigurację maszyny. Kompromisem jest wolniejsza produkcja, ale przy niższych nakładach początkowych.
Tak. Jeśli pęcherzyki gazu znajdują się blisko powierzchni, powłoka proszkowa może podczas utwardzania tworzyć pęcherze. Odlewy niskociśnieniowe lub odlewy wysokociśnieniowe poddane impregnacji są bezpieczniejszym wyborem, gdy planowana jest intensywna obróbka powierzchni.
Wybierz odlewanie pod wysokim ciśnieniem, jeśli roczna wielkość produkcji jest duża, grubość przekroju jest cienka i jednolita, a powtarzalność wymiarowa ma kluczowe znaczenie. Wybierz odlewanie ciśnieniowe pod niskim ciśnieniem, gdy gazoszczelność, obróbka cieplna i solidność konstrukcji przewyższają prędkość cyklu lub gdy seria produkcyjna wciąż rośnie.
Najlepszym źródłem pewności jest praktyczna dyskusja z doświadczonym partnerem zajmującym się odlewaniem ciśnieniowym. Dowiedz się, w jaki sposób ich zestaw wyposażenia, doświadczenie w zakresie narzędzi i możliwości wykańczania odpowiadają Twojej rodzinie części. Dzięki przejrzystym danym dotyczącym objętości i ograniczeń projektowych wybór pomiędzy wysokim a niskim ciśnieniem staje się prostą kalkulacją inżynierską.
Czy jesteś gotowy WSPÓŁPRACOWAĆ Z Jieną?
* Twój e -mail jest z nami bezpieczny, nie spamujemy.
Produkty
Informacje kontaktowe
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo