Zdobądź wycenę
Powłoka proszkowa utrzymuje się na odlewie ciśnieniowym aluminium, gdy trzy rzeczy się zgadzają: gęsta powłoka bez odsłoniętej porowatości, powłoka konwersyjna, która faktycznie wiąże oraz harmonogram utwardzania dostosowany do stopu i grubości ścianki. Kup wszystkie trzy, a folia poliestrowa o grubości 70 µm wytrzyma 1000 godzin neutralnej mgły solnej. Pomiń jeden, zwykle obróbkę wstępną części z porowatą powierzchnią, a ten sam proszek będzie pękał w ciągu kilkuset godzin.
To jest krótka odpowiedź. Dłuższa wersja ma większe znaczenie dla kupujących, ponieważ powłoka proszkowa jest często wymieniana jako pojedynczy element zamówienia „czarny, matowy, od 60 do 80 µm”, bez żadnej zmiennej decydującej o tym, czy wykończenie przetrwa trzy zimy czy trzy tygodnie. Poniżej opisano, co kontroluje rzucający, co kontroluje powłoka i gdzie spotykają się one w zamówieniu zakupu.
Malowanie proszkowe jest procesem suchym. Pistolet ładuje cząstki poliestru lub żywicy epoksydowo-poliestrowej, uziemiona część wciąga je, a piec topi je w ciągłą warstwę. Przyczepność wynika z dwóch mechanizmów jednocześnie: klucza mechanicznego z profilu piaskowanej powierzchni i mostka chemicznego z warstwy obróbki wstępnej. Odlewy mogą osiągnąć jedno i drugie, ale zarabiają je inaczej niż wytłaczany profil lub arkusz.
Odlew ciśnieniowy ma cienką, drobnoziarnistą powłokę na bardziej szorstkim i bardziej porowatym wnętrzu. Piaskowanie musi przeciąć naskórek odlewu bez otwierania porów znajdujących się pod spodem, dlatego też media, ciśnienie i czas przebywania zasługują na miejsce w specyfikacji, a nie na wzruszenie ramionami. Zarówno A380, jak i ADC12 dobrze reagują na tlenek glinu o ziarnistości od 120 do 180 przy umiarkowanym ciśnieniu; zbyt gruby materiał na cienkościennej obudowie zaokrągla krawędzie i otwiera porowatość w jednym przejściu.
Zawartość krzemu to kolejny powód, dla którego proszek jest domyślnym wykończeniem odlewanego aluminium. Stopy odlewnicze o wysokiej zawartości krzemu anodują nierównomiernie, przy czym faza krzemowa ciemnieje lub w ogóle nie przyjmuje warstwy anodowej. Puder pokrywa równomiernie tę samą część, w dowolnym kolorze, tworząc warstwę, która ukrywa teksturę odlewu.
Linia proszkowa to łańcuch decyzji, a każda z nich pojawia się później jako wynik kontroli. To one najbardziej poruszają igłą.
Przedmuchaj profil, a następnie wyczyść. Czyszczenie alkaliczne lub kwasowe, po którym następuje powłoka konwersyjna, bezchromianowy cyrkon lub tytan w przypadku większości produktów eksportowych i chromian w przypadku silnego narażenia na mgłę solną, nadaje proszkowi powierzchnię, którą może chwycić chemicznie. Dyscyplina płukania ma takie samo znaczenie jak chemia: zaschnięte pozostałości po płukaniu pod warstwą proszku są jedną z najczęstszych przyczyn powstawania pęcherzy, które pojawiają się dopiero po cyklicznych zmianach wilgotności.
Folia naniesiona na części odlewane ciśnieniowo ma zazwyczaj grubość od 60 do 90 µm. Poniżej 50 µm pokrycie tekstury odlewu zmniejsza się w najwyższych punktach, a działanie mgły solnej szybko spada. Powyżej około 120 µm pęknięcia udarowe i kolizje gwintów stają się realnym zagrożeniem. Utwardzanie trwa zwykle od 10 do 25 minut w temperaturze metalu od 163 do 204 °C i liczy się temperatura metalu, a nie wyświetlacz piekarnika.
Zdecyduj o maskowaniu przed malowaniem, nigdy po. Gwinty, powierzchnie współpracujące, otwory łożysk, podkładki uziemiające i wszelkie elementy mocowane mocniej niż około ± 0,1 mm powinny być zamaskowane. Ponowne gwintowanie po utwardzeniu działa, ale usuwa powłokę z boków gwintu i pozostawia surową krawędź, która staje się pierwszym miejscem korozji na części.
| Krok | Typowe ustawienie | Co się stanie, jeśli zostanie pominięte |
|---|---|---|
| Wysadzić media | Tlenek glinu, ziarnistość 120 do 180, umiarkowany nacisk | Słaby klucz mechaniczny; uniesienia powłoki na krawędziach i narożnikach |
| Obróbka wstępna | Powłoka konwersyjna, pełne i równomierne krycie | Pęcherze i pełzanie z linii rysujących podczas mgły solnej |
| Budowa filmu | 60 do 90 µm, mierzone na nazwanej powierzchni | Najpierw korodują cienkie strefy nad teksturą odlewu |
| Wyleczyć | Temperatura metalu od 163 do 204 °C, od 10 do 25 minut | Niedostateczne utwardzenie daje miękką powłokę o słabej odporności na uderzenia i rozpuszczalniki |
| Maskowanie | Gwinty, otwory, powierzchnie współpracujące, tolerancje poniżej ±0,1 mm | Ingerencja w montaż i przeróbki po fakcie |
| Inspekcja | Przyczepność kreskowa, grubość, mgła solna na partię | Awarie wykrywane są przez użytkownika końcowego, a nie przez linię |
Najkosztowniejsze problemy z powlekaniem proszkowym odlewów ciśnieniowych wcale nie są problemami z powlekaniem. Są to problemy z odlewaniem: wzajemnie połączona porowatość w pobliżu powierzchni, gaz uwięziony w metalu lub wilgoć zalegająca w porach, która rozszerza się podczas utwardzania. Rezultatem jest dziura, pęcherz lub mały krater, który pojawia się kilka minut po wyjściu części z pieca. W tym momencie proszek zostaje zużyty, a części są złomowane, aż zostaną rozebrane.
Obroną lakiernika jest przejście wstępnego podgrzewania. Jednorazowo rozgrzej części do temperatury powyżej piku utwardzania, poczekaj, aż uwięziony gaz i wilgoć uciekną, ostygną, a następnie pomaluj. To dodaje cykl piekarnika, a w przypadku części o wysokiej porowatości może być konieczne dwukrotne wykonanie. Obrona rzucającego znajduje się na górze: odlewanie pod wysokim ciśnieniem wspomagane próżniowo, kontrolowana temperatura matrycy, odpowiednia wentylacja i czysty, odgazowany stop. Wybór konstrukcji formy zapobiegający lutowaniu i turbulentnemu wypełnieniu również, nieprzypadkowo, zmniejsza porowatość, która psuje wykończenie.
Tam, gdzie nie można wyeliminować porowatości, wokół przejść od grubego do cienkiego lub na końcu wypełnienia, rysunek powinien to wskazywać. Naddatek na obróbkę od 0,3 do 0,5 mm na powierzchni kosmetycznej często całkowicie usuwa porowaty naskórek i zapewnia lakiernikowi solidną powierzchnię, przy niewielkim koszcie usuwania naddatku.
Kupujący stale pytają o to porównanie, więc tutaj jest ono w jednym miejscu.
| Zakończ | Najlepsze dopasowanie do odlewów ciśnieniowych | Ograniczenia, które należy zaplanować |
|---|---|---|
| Malowanie proszkowe (poliester) | Obudowy kosmetyczne i ochronne, pokrywy, wsporniki; szeroka gama kolorów i połysków | Wyleczyć at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| Anodowanie | Części kute lub o niskiej zawartości krzemu, wymagające metalicznego wyglądu i odporności na zużycie | Stopy odlewnicze o wysokiej zawartości krzemu anodują nierównomiernie i ciemnieją; ograniczone kolory |
| Mokra farba | Szybkie zmiany kolorów, niewielkie serie, poprawki w terenie | Niższa trwałość folii; obsługa rozpuszczalników; zwykle wymaga podkładu |
| Powłoka elektroniczna | Złożona geometria wymagająca pełnego krycia przed nałożeniem powłoki nawierzchniowej | Tylko cienkie folie; zazwyczaj warstwa podstawowa pod puder |
W przypadku większości obudów odlewanych decyzja ogranicza się do farby proszkowej lub mokrej, a objętość i liczba kolorów zwykle rozstrzygają. Jeden kolor przy wielkości produkcji faworyzuje proszek; kilkanaście kolorów po pięćdziesiąt sztuk każdy sprzyja farbie.
Wykończenie rzadko jest celem samym w sobie. Chroni część, która ma inne zadanie do wykonania, a aplikacja decyduje, ile specyfikacji tak naprawdę dotyczy korozji, a ile wyglądu.
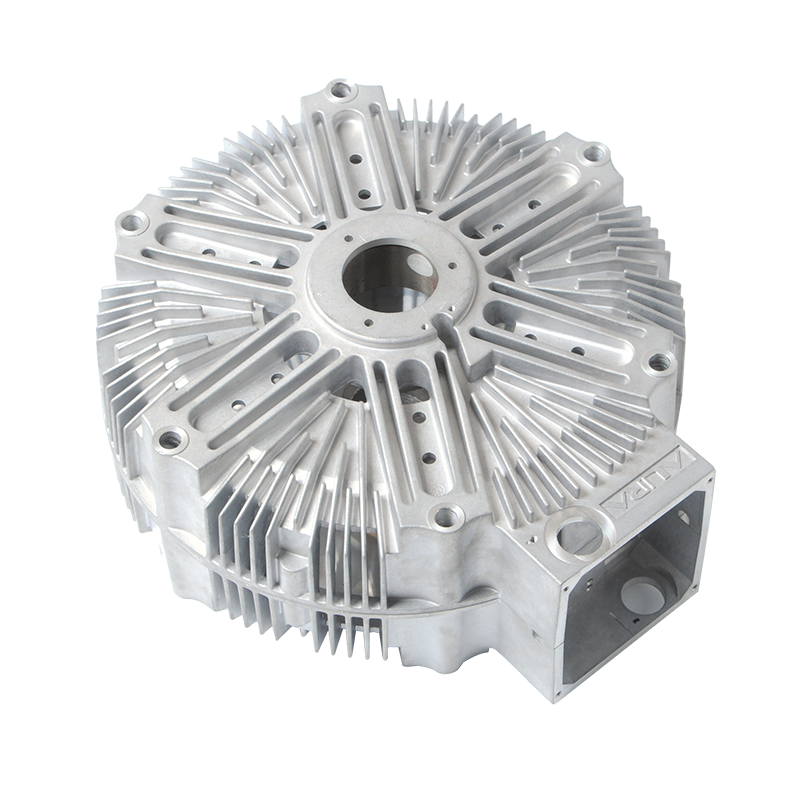
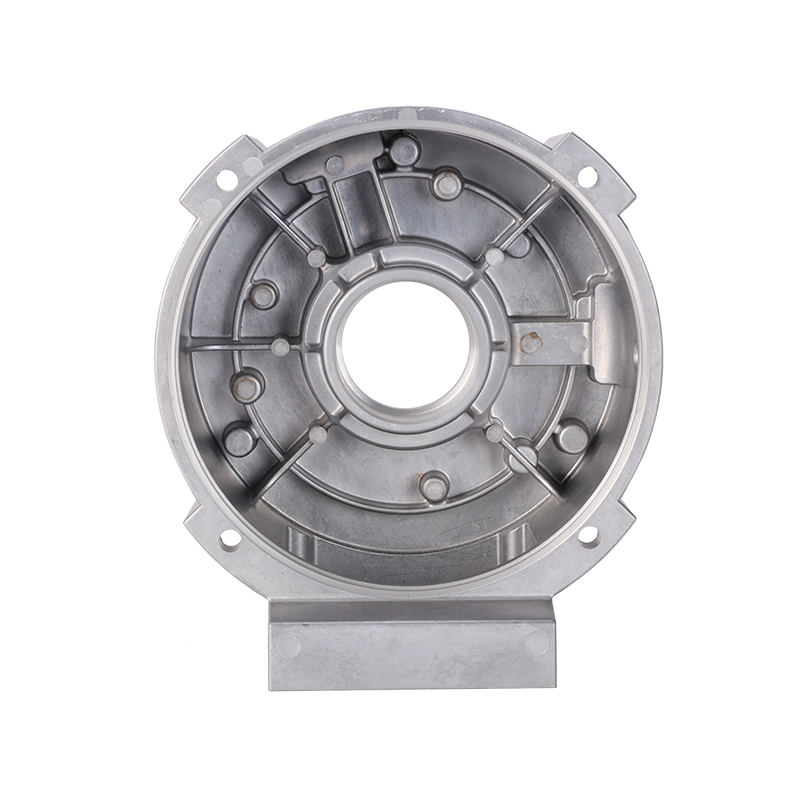
Obudowy silnika i stojana wymagają zewnętrznej ochrony przed korozją, stabilnych gniazd łożysk i folii, która nie odpryskuje podczas wciskania laminatów. Proszek działa dobrze, ponieważ maskowanie otworu i powierzchni współpracującej jest proste, a temperatura utwardzania odpowiada odlewowi A380.
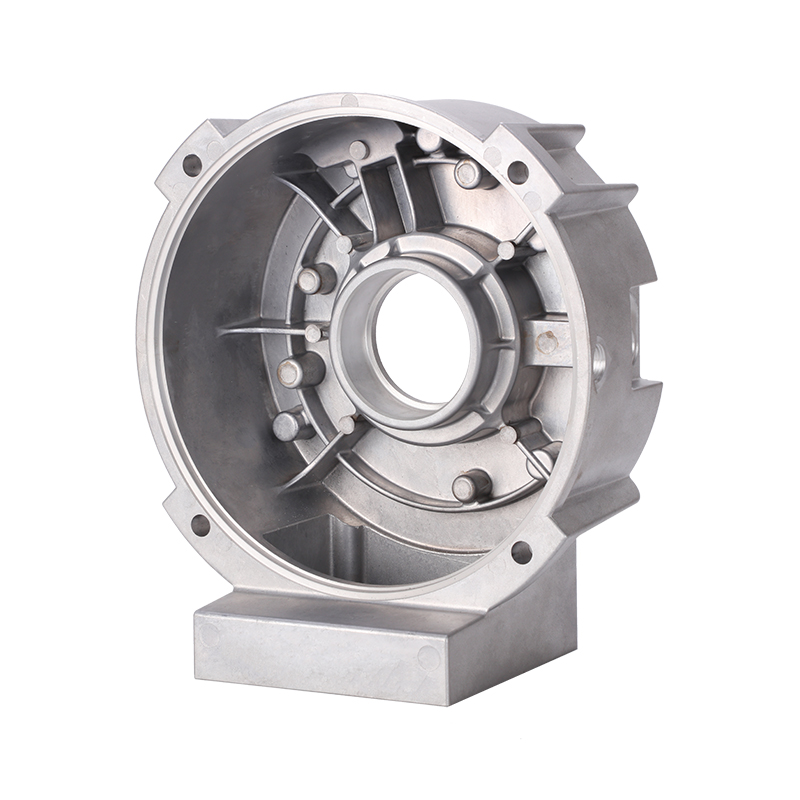 Osłona końcowa silnika z odlewanego ciśnieniowo aluminium z powłoką proszkową Odlewana ciśnieniowo aluminiowa osłona końcowa do silników synchronicznych i silników NEMA, wspierająca obudowę stojana za pomocą obróbki CNC i powłoki proszkowej zapewniającej odporność na korozję. Zobacz produkt →
Korpusy zaworów regulacyjnych łączą obróbkę i powlekanie z jednej strony: otwory uszczelniające i przyłącza gwintowane są obrabiane po odlaniu, następnie maskowane, a następnie malowane proszkowo. Zaletą w porównaniu z farbą jest integralność powłoki na przejściu od obróbki mechanicznej do odlewu, czyli dokładnie w miejscu, w którym cienkie warstwy farby rozpadają się jako pierwsze.
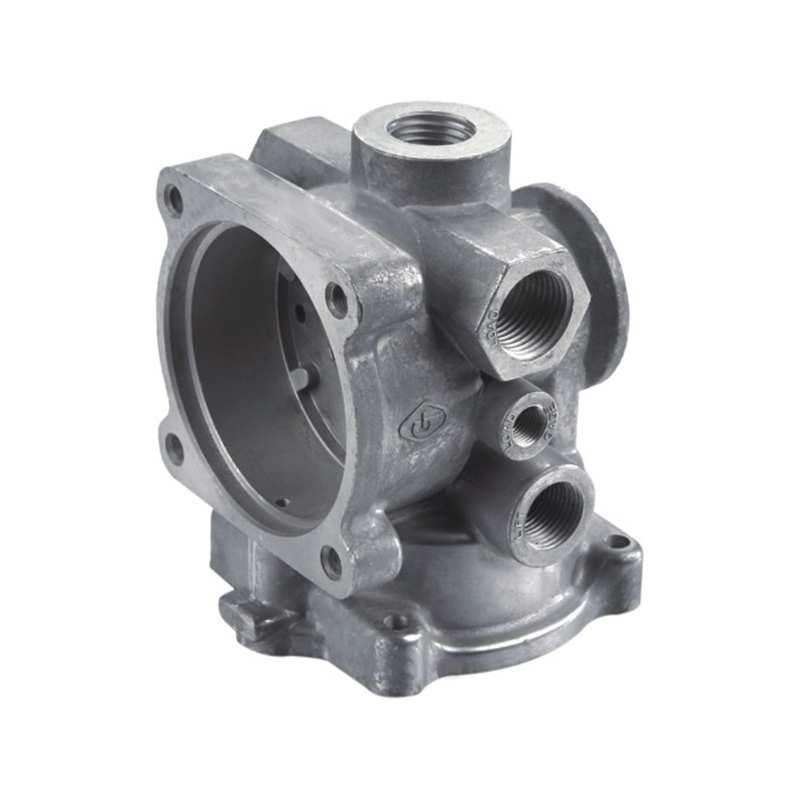 Zawór regulacyjny z odlewu aluminiowego z obróbką skrawaniem i malowaniem proszkowym Wysokociśnieniowy zawór regulacyjny z odlewanego ciśnieniowo aluminium do kontroli przepływu, ciśnienia i kierunku, z obróbką skrawaniem i malowaniem proszkowym do przemysłowych systemów przepływowych. Zobacz produkt →
Elementy maszyn tekstylnych często wymagają zarówno precyzyjnej obróbki, jak i powłoki proszkowej, a powłoka musi wytrzymać olej, kłaczki i ciągłe wibracje bez pękania na obrobionych krawędziach. Istnieje przydatna dyskusja nt dlaczego obróbka powierzchniowa tak bardzo wpływa na żywotność części w tej aplikacji.
Niejasne specyfikacje powłok powodują późniejsze spory. Te elementy usuwają większość niejasności przed oddaniem pierwszej części:
Jedna uwaga dotycząca terminu inspekcji. Zmierz przyczepność części po 24 godzinach, a nie bezpośrednio po linii. Folie proszkowe budują swoje właściwości w miarę schładzania i osiadania, a zbyt wczesny test kreskowy daje wynik gorszy niż w rzeczywistości powłoka.
Prawie wszyscy to potrafią, ale nie wszyscy przejdą rygorystyczne wymagania dotyczące mgły solnej bez dodatkowej pracy. Części o dużej porowatości powierzchni wymagają wstępnego rozgrzania, grubszej konstrukcji lub naddatku na obróbkę, który usuwa porowaty naskórek.
W temperaturze metalu od 163 do 204 °C, odlewane części A380 i ADC12 zasadniczo nie mają wpływu na wytrzymałość. Cienkie ścianki, długie, smukłe części i wąskie tolerancje płaskości warto sprawdzić po przejściu pieca, ponieważ zarówno odprężanie, jak i mocowanie nieznacznie przesuwają wymiary.
W przypadku większości obudów odlewanych praktycznym oknem jest szerokość od 60 do 90 µm. Cieńsze warstwy podążają za teksturą odlewu i korodują w wysokich miejscach; grubsze folie pękają pod wpływem uderzenia i utrudniają montaż.
Porowatość i naskórek odlewniczy. Arkusz jest jednorodny i łatwy w obróbce wstępnej, podczas gdy odlew powoduje powstawanie gazów podpowierzchniowych, inny skład chemiczny powierzchni i często pozostałości smaru w matrycy. Awaria prawie zawsze ma miejsce w przygotowaniu, a nie w samym proszku.
Malowanie proszkowe odlewów ciśnieniowych jest procesem dwustronnym. Rzucający jest właścicielem gęstości, powierzchni i geometrii; lakiernik posiada profil, obróbkę wstępną i utwardzanie. Kiedy zakończenie się nie udaje, użytecznym pytaniem nie jest czyja to wina, ale która z tych sześciu zmiennych się poruszyła.
Jeśli określasz specyfikację powlekanych odlewów aluminiowych i wolisz, aby etapy odlewania, obróbki i wykańczania były wymienione razem, z maskowaniem i kontrolą zdefiniowanymi na początku, oto jak pracujemy: odlewanie ciśnieniowe, obróbka skrawaniem i malowanie proszkowe pod jednym dachem, jeden system jakości IATF 16949, jedna rozmowa.
Czy jesteś gotowy WSPÓŁPRACOWAĆ Z Jieną?
* Twój e -mail jest z nami bezpieczny, nie spamujemy.
Produkty
Informacje kontaktowe
nbjd011@126.com
+86-574-86115705
Nr 58 Mold Road, Daqi Technology Industrial Zone, Beilun District, Ningbo